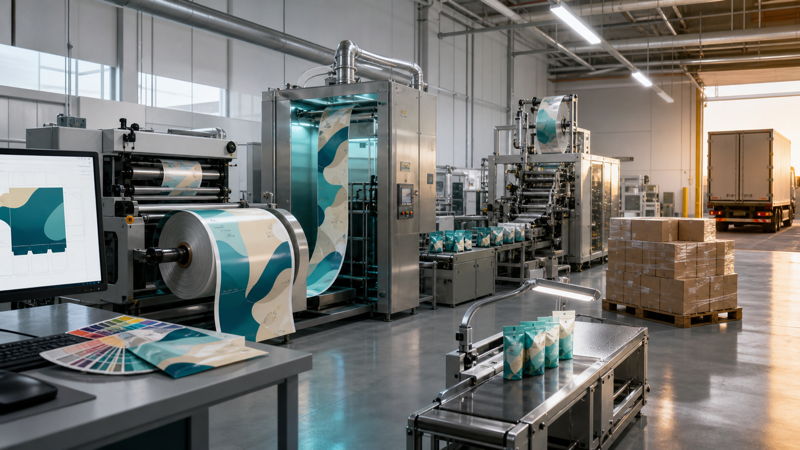
Les emballages souples personnalisés passent rarement directement de l'approbation du visuel à la fabrication des sachets finis. La commande passe par plusieurs étapes : vérification des spécifications, planification des matériaux, prépresse, épreuvage, outillage, impression, lamination, séchage, découpe, fabrication des sachets, contrôle qualité, emballage et transport. Chaque étape ayant ses propres intrants et interdépendances, un retard en début de projet peut impacter la date de livraison globale.
Un calendrier pertinent est établi à rebours à partir de la date à laquelle les emballages doivent être disponibles pour le remplissage, et non à partir du lancement public du produit. Il inclut le contrôle à réception, les essais sur la ligne de production, les imprévus et le temps nécessaire au remplissage et à la distribution des produits finis. Les étapes ci-dessous constituent des blocs de planification typiques et non des durées garanties ; le calendrier réel dépend du matériau, de la méthode d’impression, du volume des commandes, de la capacité de production, des approbations, des jours fériés, de l’itinéraire de transport et des exigences du produit.
Étape 1 : Exigences et devis
Le projet débute par un profil d'utilisation complet. Il convient de définir le type de produit, le poids ou le volume de remplissage, les exigences en matière d'activité de l'eau ou de barrière, la température de remplissage, le traitement, la durée de conservation, le stockage, la distribution, l'ouverture et la refermeture, les marchés de vente, l'impression et le format de sachet cible. Il faut également préciser la méthode de remplissage et les limites de l'équipement.
Indiquez les dimensions finies ou le volume du produit, vos préférences de structure, d'épaisseur, de fermeture éclair, de valve, de bec verseur, d'encoche d'ouverture facile, de trou de suspension, de fenêtre, de finition de surface et vos prévisions annuelles. L'article sur les informations destinées aux fournisseurs d'emballages montre comment un cahier des charges complet réduit les délais de clarification, même pour des applications autres que le café.
Le fournisseur évalue ensuite la faisabilité et établit un devis. Des pertes de temps peuvent survenir lorsque différents fournisseurs interprètent la demande différemment ; il est donc essentiel de comparer les offres en se basant sur un cahier des charges écrit unique. Clarifiez la quantité minimale de commande (MOQ), l’outillage, les échantillons, les documents de test, la tolérance de dépassement, l’Incoterm, les modalités de paiement, le délai de production prévu et les exclusions. Utilisez la procédure de personnalisation d’emballage du fournisseur pour résoudre les questions structurelles avant la création du visuel final.
Étape 2 : Structure, taille et approbation commerciale
Choisir la structure du matériau en fonction de la compatibilité avec le produit, des propriétés de barrière, d'étanchéité, de résistance à la perforation, de la rigidité, de l'aspect, du statut réglementaire et des conditions de remplissage. Se procurer les données techniques et la documentation de conformité. Les nouvelles structures peuvent nécessiter des tests de compatibilité, de migration, d'étanchéité, de barrière ou de durée de conservation avant leur commercialisation.
Confirmez les dimensions à l'aide d'un prototype vierge. Remplissez-le avec le produit, vérifiez l'espace libre et l'accès au système de fermeture, et assurez-vous de la compatibilité avec les cartons, les étagères, les équipements de remplissage et la prise en main par le consommateur. Toute modification des dimensions après validation du visuel peut invalider le gabarit, l'outillage d'impression et le processus de transformation.
N'émettez un bon de commande que lorsque le cahier des charges et les hypothèses commerciales sont cohérents. Ce bon doit préciser le matériau, la taille, l'impression, les caractéristiques, la quantité, la tolérance, les critères de qualité, le délai de livraison et les justificatifs validés. Si des points critiques restent à définir, il convient de les consigner formellement plutôt que de les considérer comme de simples attentes.
Étape 3 : Développement du gabarit et des illustrations
Le transformateur fournit un gabarit de production précis pour le sachet et l'équipement. Les graphistes positionnent les illustrations en respectant les marges de fond perdu, les zones de sécurité, les soudures, les plis, les soufflets, la fermeture éclair, la valve, le bec verseur, l'encoche et les dégagements de codage. Le fournisseur de bobines de papier nécessite également la largeur de la bande, le motif de répétition, l'agencement des voies, le repère d'orientation et le sens de déroulement.
La création des visuels prend souvent plus de temps que prévu, car les textes doivent être validés par les services marketing, réglementaires, juridiques, de codes-barres, des distributeurs et de localisation. Intégrez ces validations internes à votre planification. Verrouillez les noms des références, les ingrédients, les allégations, les informations nutritionnelles, le contenu net, les adresses, les symboles et les codes-barres avant la diffusion du fichier prêt à imprimer.
L'équipe prépresse du transformateur vérifie les dimensions, les polices, les images liées, la résolution, les couleurs, l'encre blanche, le vernis, les surimpressions, le piégeage et les séparations. Les corrections sont renvoyées au graphiste pour une nouvelle étape. Il est important de désigner une personne chargée de centraliser les commentaires et de gérer les versions des fichiers ; des retours fragmentés sont une source fréquente de pertes de temps.
Étape 4 : Épreuves et échantillons
Une épreuve PDF est généralement la méthode d'approbation la plus rapide et permet de confirmer le texte, la mise en page, l'orientation, l'ajustement des découpes et les séparations. Elle ne permet pas de vérifier la couleur ni l'aspect du matériau. Les prototypes imprimés peuvent indiquer l'échelle, la forme du sachet, l'emplacement de la fenêtre et l'aspect général, mais ils peuvent utiliser l'impression numérique ou un matériau différent.
En cas de risque élevé lié à la couleur, à la finition ou à la fabrication, demandez une épreuve ou un essai représentatif de la production. Cette étape engendre des coûts et des délais supplémentaires, car elle implique l'outillage, la préparation de l'encre, les matériaux et la capacité de la presse. Définissez précisément les exigences de l'échantillon et précisez si la production peut être lancée avant validation.
Étape 5 : Outillage et approvisionnement en matériaux
Après validation du visuel, le fournisseur prépare les données numériques, les plaques flexographiques, les cylindres de gravure, les matrices de découpe et tout autre outillage nécessaire. L'impression numérique permet de se passer d'outillage couleur conventionnel, mais les matrices de finition et la préparation pour la fabrication des sachets restent indispensables. Il est conseillé de figer le visuel avant cet investissement, car même une modification mineure du design ou de la taille peut nécessiter un remplacement.
Parallèlement, le transformateur réserve ou commande le film, le papier, le papier aluminium, l'adhésif, l'encre, les fermetures à glissière, les valves et les becs verseurs. Les matériaux en stock permettent de réduire les délais. Les structures sur mesure, les composants spéciaux, les contenus certifiés, les épaisseurs inhabituelles ou les films fabriqués en usine peuvent entraîner les délais de livraison les plus longs.
Demandez si l'approvisionnement en matériaux commence avant le versement de l'acompte, après l'approbation technique ou seulement après l'approbation des illustrations. Commencer tôt permet de gagner du temps, mais engage la responsabilité en cas de modification du cahier des charges. Consignez le nom du propriétaire des matériaux commandés avant la livraison finale.
Étape 6 : Impression
L'impression est programmée une fois que l'outillage, les matériaux, l'encre et les fichiers graphiques sont prêts. Le tirage effectif peut être rapide par rapport à la file d'attente. Les contraintes de capacité, la séquence des couleurs, le regroupement des travaux similaires, la maintenance et la forte demande en haute saison influent sur la date de démarrage.
Lors de la préparation, les opérateurs ajustent le repérage, l'encre, la viscosité, le séchage, l'opacité du blanc et la couleur. Le tirage est réalisé selon des normes approuvées. Les contrôles qualité peuvent inclure la mesure de la couleur, la détection des défauts visuels, le repérage, la longueur de répétition, la qualité du code-barres et la vérification d'échantillons. Si la marque exige une validation du premier tirage, il convient de préciser le délai de décision et si l'impression peut attendre.
Les emballages sélectionnés peuvent nécessiter des procédés d'impression et de transformation différents. Un sachet stand-up préfabriqué, un film en rouleau, un sachet à fond plat et un sachet à bec verseur ne doivent pas se voir attribuer le même délai par défaut.
Étape 7 : Stratification et durcissement
De nombreux emballages haute performance associent un film imprimé à des couches barrière et d'étanchéité par lamination adhésive. Après la lamination, l'adhésif nécessite du temps et une température adéquate pour polymériser. Le film peut sembler fini, mais une transformation ou un remplissage trop précoce peut engendrer des odeurs, une faible adhérence, des défauts de formation de tunnels, un délaminage ou des problèmes de résistance chimique.
Le temps de polymérisation dépend de la chimie de l'adhésif, de sa structure, de l'utilisation du produit et des conditions de mise en œuvre. L'autoclave, les produits agressifs ou les réglementations strictes peuvent nécessiter des systèmes et une validation spécifiques. La polymérisation doit être considérée comme une véritable étape de production, et non comme une simple formalité pouvant être supprimée en cas de retard.
Après polymérisation, les contrôles qualité peuvent porter sur la résistance de l'adhérence, la présence de solvant résiduel, l'aspect et la vérification de la structure. Un résultat non conforme peut nécessiter une investigation ou un conditionnement supplémentaire avant le découpage et la confection des sachets.
Étape 8 : Découpe, confection de pochettes et accessoires
Les rouleaux mères laminés sont découpés aux largeurs requises. Le film peut ensuite être inspecté, raccordé et emballé pour le remplissage. Les sachets préformés sont ensuite pliés, formés par le soufflet, munis d'une fermeture éclair ou d'une valve, scellés, coupés, arrondis aux angles et comptés.
Cette étape permet de déceler les défauts mineurs de mise en place sur l'emballage fini. Les transformateurs vérifient donc les dimensions, la largeur de la soudure, la position de la fermeture éclair, l'encoche, la valve, l'aspect, le nombre d'unités et le bon fonctionnement. Les sachets à bec verseur ou de forme particulière peuvent nécessiter des opérations supplémentaires d'insertion, de soudure, de test d'étanchéité et d'outillage.
L'ordre de production est important. Une bande imprimée peut attendre la disponibilité d'une machine à sachets, et plusieurs références peuvent nécessiter des préparations et des emballages distincts. Demandez si le délai indiqué couvre l'emballage complet ou seulement l'impression.
Étape 9 : Contrôle qualité final et mise en production
L'inspection finale doit être conforme au plan d'échantillonnage et aux spécifications convenus. Les contrôles habituels portent sur l'identification, la quantité, les dimensions, la structure du film, l'impression, la couleur, l'odeur, les scellés, le fonctionnement de la fermeture éclair ou des accessoires, l'étanchéité, le test de chute, l'enroulement, le nombre de raccords et l'état de l'emballage. Les certificats et rapports requis doivent être réunis avant l'expédition.
Prévoyez un délai pour les mesures correctives. Si l'inspection a lieu à la date d'expédition prévue, toute non-conformité entraîne automatiquement un retard logistique. Instaurez une marge de sécurité entre la production finale et le transport réservé.
La marque peut également procéder à un contrôle à réception et à un essai de remplissage. Ne planifiez pas la production complète dès l'arrivée du camion. Mettez d'abord en quarantaine, prélevez des échantillons, approuvez et préparez l'emballage.
Étape 10 : Transport et livraison
Le délai de transport dépend de l'origine, de l'Incoterm, du mode de transport (aérien ou maritime), du groupage, des formalités douanières, des conditions portuaires et de la livraison finale. Le transport maritime inclut la réservation, le dédouanement à l'exportation, les horaires de navigation, le transbordement, le dédouanement à l'importation et l'acheminement jusqu'à destination ; il ne se limite pas aux jours de navigation.
Tenez compte des jours fériés et des périodes de forte affluence saisonnière sur les marchés d'origine et de destination. Suivez l'acheminement de l'expédition par rapport à la date de livraison prévue et prévoyez un stock de sécurité suffisant pour les emballages afin de compenser les variations habituelles. Contactez BN PACK ou le fournisseur sélectionné au plus tôt en cas de changement de délai ; les possibilités d'expédition express se réduisent après la production et la réservation du navire.
Construire la chronologie à rebours
- Emballage requis sur le site de remplissage, y compris la zone tampon d'inspection à réception.
- Fret, douanes, livraison finale et imprévus.
- Version finale et préparation des documents.
- Fabrication de sachets ou finition de rouleaux, découpe et application d'accessoires.
- Tests de durcissement et de post-durcissement de la stratification.
- File d'impression, configuration, production et décision de première impression.
- Fabrication d'outillage et approvisionnement en matériaux.
- Livraison et approbation d'échantillons physiques, le cas échéant.
- Corrections prépresse et approbation des épreuves numériques.
- Illustration, texte réglementaire, code-barres et examen interne.
- Sélection de la structure, essais, devis et approbation commerciale.
Attribuez à chaque étape un responsable, une date de fin prévue, une dépendance et un seuil d'approbation. Examinez le chemin critique chaque semaine et consignez les modifications. Le projet d'emballage le plus rapide n'est pas celui dont l'estimation de production est la plus optimiste ; c'est celui qui fournit des informations complètes, fige les décisions dans le bon ordre et réserve du temps pour la validation et la logistique.