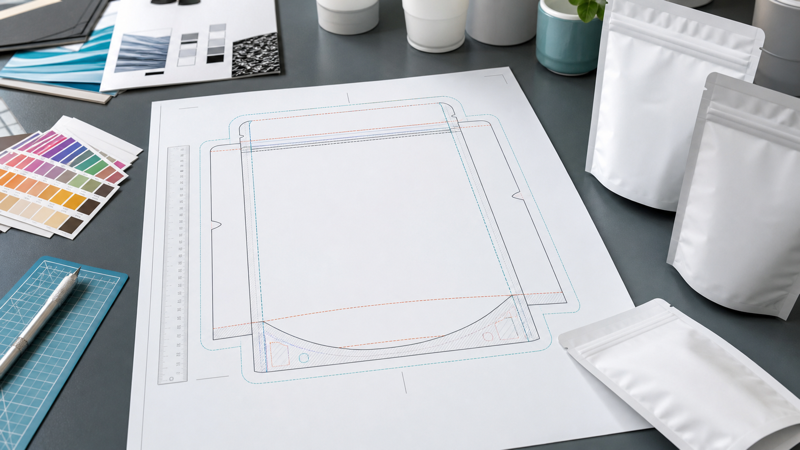
Le gabarit de découpe d'un emballage souple est le plan technique qui relie le visuel à l'emballage final. Il indique où l'emballage sera découpé, scellé, plié, perforé, muni d'une fermeture éclair ou d'une valve, et transformé d'une feuille imprimée plate en un contenant tridimensionnel. Si les concepteurs interprètent le gabarit comme un simple rectangle, des informations importantes peuvent disparaître dans un soufflet, un logo peut se déplacer vers une soudure ou un code-barres peut déborder sur un coin. Une lecture correcte du gabarit permet d'éviter ces problèmes avant la fabrication des plaques, des cylindres, du film et le lancement de la production.
Chaque transformateur conçoit ses gabarits en fonction de son équipement, de ses tolérances, de son processus de fabrication de sachets et du comportement des matériaux. Un gabarit téléchargé sur Internet peut être utile pour les premières esquisses, mais il ne doit jamais remplacer le gabarit de production fourni pour la taille et la structure exactes du sachet. Avant de commencer la conception graphique finale, confirmez les dimensions finales, le format du sachet, la position de la fermeture éclair, la largeur des soudures, l'encoche de déchirure, le trou de suspension, la valve, les coins arrondis et toute autre caractéristique particulière en suivant la procédure de personnalisation d'emballage du fournisseur.
Les lignes et les zones d'une matrice de découpe
La plupart des gabarits utilisent des couleurs ou des calques distincts pour identifier les lignes de coupe, les fonds perdus, les zones de sécurité, les plis, les fermetures et les éléments de quincaillerie. La ligne de coupe représente le bord extérieur prévu du sachet fini. En production, les tolérances de repérage et de découpe peuvent légèrement varier par rapport au bord réel. Les illustrations qui doivent atteindre le bord doivent se prolonger au-delà de cette ligne, dans le fond perdu, plutôt que de s'arrêter exactement au niveau de la coupe.
Le fond perdu correspond à la zone d'image imprimée supplémentaire au-delà de la découpe finale. Il évite l'apparition d'une petite bande non imprimée indésirable lorsque le sachet est légèrement décalé par rapport à sa position nominale. La valeur du fond perdu varie selon le transformateur et le procédé ; les concepteurs doivent utiliser la valeur fournie plutôt que de se baser sur une norme issue des étiquettes ou des emballages en carton. Les couleurs de fond, les photographies, les motifs et autres éléments bord à bord s'étendent généralement sur toute la surface du fond perdu.
La zone de sécurité se situe à l'intérieur de la zone de découpe et des autres zones à risque. Les informations essentielles, telles que la marque, la quantité nette, les mentions légales, le mode d'ouverture et le code-barres, doivent y rester. La zone de sécurité n'est pas une simple marge visuelle. Elle offre une protection concrète contre les variations d'impression, les mouvements du film, les plis, les scellages et les déformations du sachet après remplissage. Les éléments décoratifs peuvent la dépasser, mais les informations qui doivent rester lisibles ne le doivent pas.
Les lignes de pliage indiquent où le film se retourne pour former les côtés ou le fond. Ce sont des repères de positionnement, et non des plis parfaitement nets. Les films souples s'étirent et le produit inséré courbe l'emballage ; par conséquent, les éléments graphiques traversant un pli ne seront pas exactement identiques à l'aperçu à plat. Évitez de placer des textes petits, des visages, des règles fines ou des éléments graphiques nécessitant un alignement précis directement sur un pli.
Les zones d'étanchéité sont des espaces de fabrication fonctionnels
Les zones de scellage sont les bandes où la chaleur et la pression soudent les couches de scellage. Les scellages latéraux, supérieurs, inférieurs et les scellages à recouvrement peuvent présenter des différences d'aspect selon le format du sachet. L'impression est techniquement possible sur certaines zones de scellage, mais le résultat visuel peut varier en raison de la chaleur, de la pression, de la texture, des déformations ou du chevauchement de plusieurs couches. Renseignez-vous sur les zones imprimables et celles qui doivent rester exemptes d'encre, de revêtements ou d'informations variables.
La conception du scellage supérieur doit également tenir compte du remplissage. La zone située au-dessus de la fermeture éclair est souvent retirée lorsque le consommateur ouvre l'emballage. N'y apposez pas d'instructions permanentes ni de mentions obligatoires, sauf si elles sont destinées à être jetables. Prévoyez suffisamment d'espace vierge ou non critique pour les mâchoires de scellage de la remplisseuse, le code de lot, la date de péremption et toute marque d'enregistrement requise par l'équipement.
Comment les soufflets modifient le placement des œuvres d'art
Le soufflet se déploie pour créer du volume, mais il apparaît à plat dans le fichier graphique. Il est donc facile de sous-estimer la partie du visuel qui se retrouvera sous le sachet ou disparaîtra sur un côté. Sur les sachets à fond plat , le soufflet du fond est replié vers l'intérieur avant le remplissage. Les éléments graphiques placés à cet endroit peuvent être masqués en rayon et déformés à l'ouverture du sachet. Privilégiez les faces avant et arrière pour le logo principal et considérez le visuel du soufflet comme secondaire, sauf si un échantillon physique prouve le contraire.
Le soufflet inférieur comporte des zones de transition où se rejoignent plusieurs couches, courbes et joints. Ces zones peuvent présenter une plus grande amplitude de mouvement que le panneau central. Évitez les motifs de précision qui doivent s'emboîter parfaitement au niveau des limites du soufflet. Si la continuité de la couleur est importante, prévoyez des chevauchements généreux et des motifs qui restent acceptables compte tenu des tolérances de transformation habituelles.
Les pochettes à fond plat peuvent comporter un devant, un dos, deux soufflets latéraux et un fond. Cela crée cinq surfaces utiles, mais aussi davantage de coutures et de choix d'orientation. Vérifiez quel panneau latéral apparaît à gauche et à droite vu de face, le sens du motif du fond et la disposition des panneaux une fois la pochette formée. Ajoutez des indications d'orientation claires en dehors de la zone d'impression afin d'éviter toute interprétation en prépresse.
Fermetures éclair, encoches de déchirure, valves et trous de suspension
Les composants fonctionnels nécessitent un emplacement physique et une zone de dégagement pour les illustrations. Une fermeture éclair crée une bande en relief qui peut gêner la lecture des petits caractères et altérer l'aspect visuel. L'encoche de déchirure doit être alignée avec le chemin d'ouverture prévu, sans couper les instructions ni un élément visuel important. Un trou de suspension permet de retirer du matériau et peut se situer près de la soudure supérieure, tandis qu'une valve de dégazage occupe une zone qui ne doit contenir ni code-barres, ni texte de petite taille, ni visage sur une photographie.
Les dimensions doivent être mesurées à partir des bords stables de la pièce, et non estimées d'après l'illustration. Vérifiez si la position de la valve est mesurée par rapport à son centre, son bord ou sa bride. Pour une fermeture à glissière, distinguez son profil par rapport au haut du sachet et à la ligne de découpe pour le consommateur. Si plusieurs éléments se disputent un espace limité en haut de l'emballage, agrandissez l'emballage ou simplifiez le visuel plutôt que de tout condenser dans une mise en page fragile.
Gabarits de découpe pour les formats de sachets courants
Les sachets à trois soudures latérales offrent généralement une surface recto-verso plus simple, mais les trois soudures périphériques réduisent tout de même l'espace utilisable. Vérifiez quel bord reste ouvert pour le remplissage et où sera effectuée la soudure finale. Pour les sachets préformés, la soudure supérieure du client peut différer légèrement des soudures d'usine du transformateur ; veillez donc à ce que les éléments graphiques importants ne se trouvent pas sur les deux.
Les gabarits de découpe pour bobines sont définis en fonction de la longueur de répétition, de la largeur de la bande, de l'agencement des pistes, des repères de contact et du parcours de formage de la remplisseuse. Le centre d'une bande plate peut ne pas correspondre au centre du panneau avant fini. Les soudures à ailettes et les soudures à recouvrement consomment également du matériau différemment. Le fournisseur d'équipement et le transformateur doivent s'accorder sur le sens de déroulement, l'orientation d'impression, l'emplacement des repères de contact, le type de soudure et les références de découpe avant l'approbation du fichier graphique.
Les sachets à bec verseur, les sachets de forme spéciale et les sachets à poignées nécessitent un dégagement supplémentaire autour des éléments insérés ou découpés. Les contours courbes peuvent dynamiser un design, mais le texte doit suivre la zone de sécurité utilisable et non la silhouette extérieure. Plus la géométrie est complexe, plus une maquette blanche et un prototype imprimé numériquement sont précieux.
Création d'un fichier d'illustration que le convertisseur peut utiliser
Conservez chaque élément de découpe sur un calque verrouillé et clairement nommé. Placez les illustrations sur des calques séparés pour les couleurs quadri, les tons directs, l'encre blanche, le vernis, les effets métalliques et les éléments variables. Ne fusionnez jamais la découpe avec l'illustration et ne supprimez pas les marques techniques avant la soumission. Utilisez les noms de couleurs et les paramètres de surimpression requis par le convertisseur afin que les séparations de production soient sans ambiguïté.
Créez le visuel à l'échelle réelle, sauf si le fournisseur spécifie une échelle documentée. Vectorisez les polices ou intégrez-les conformément aux exigences de prépresse, incorporez les images liées et assurez-vous d'une résolution suffisante. Vérifiez les effets de transparence, le texte inversé de petite taille, l'épaisseur des traits et les codes-barres à la taille finale. Un affichage sur grand écran peut masquer les défauts qui apparaissent sur le sachet physique.
Avant la mise en production, imprimez le gabarit à 100 %, découpez-le, pliez les soufflets et insérez un produit ou un matériau de remplissage. Ce simple modèle papier révèle les panneaux inversés, les textes cachés, une hiérarchie inadéquate et les conflits de fonctionnalités. Il ne permet pas de prédire la couleur du film ni le comportement du scellage, mais constitue un excellent contrôle d'orientation.
Liste de contrôle d'approbation finale du tracé
- Utilisez le gabarit de production actuel du transformateur pour connaître la structure, la taille et le format exacts du sachet.
- Étendre les arrière-plans bord à bord sur toute la marge de fond perdue spécifiée.
- Conservez les documents essentiels, les codes-barres et les logos dans les zones sécurisées approuvées.
- Considérez les plis et les transitions de soufflets comme des zones de distorsion, et non comme des points d'alignement précis.
- Veuillez confirmer toutes les largeurs de scellage, les ouvertures de remplissage et les scellages finaux appliqués par le client.
- Marquer les dégagements de la fermeture éclair, de l'encoche, de la valve, du bec verseur, du trou de suspension et du code de date.
- Vérifiez l'orientation (avant, arrière, côté, dessous, déroulement et impression) à l'aide d'une maquette physique.
- Séparez les éléments techniques de découpe, l'encre blanche, les couleurs d'accompagnement, les vernis et les illustrations en calques nommés.
- Obtenez une approbation écrite avant la mise en production des plaques, des cylindres ou de la fabrication.
Un gabarit précis permet d'identifier les contraintes de fabrication tout en laissant le temps de modifier la conception. Il préserve l'image de marque, les informations réglementaires, la fonctionnalité de l'emballage et le planning de production. La méthode la plus fiable consiste à obtenir le gabarit exact au plus tôt, à concevoir autour des zones fonctionnelles, à tester la forme tridimensionnelle et à impliquer le transformateur jusqu'à la validation finale avant impression.