カスタムフレキシブルパッケージは、デザイン承認から完成品のパウチまで、直接的な流れはほとんどありません。注文は、仕様レビュー、材料計画、プリプレス、校正、金型製作、印刷、ラミネート加工、硬化、スリット加工、パウチ製造、品質管理、梱包、輸送といった工程を経て完成します。各工程にはそれぞれ必要な要素と依存関係があるため、プロジェクトの初期段階での遅延が全体の納期に影響を与える可能性があります。
実用的なタイムラインは、製品の一般発売日からではなく、包装材が充填可能な状態になる必要がある日から逆算して作成します。これには、受入検査、ライン試運転、予備費、完成品の充填と配送に必要な時間が含まれます。以下の段階は、保証された期間ではなく、典型的な計画ブロックです。実際の所要時間は、材料、印刷方法、注文量、工場の生産能力、承認、休日、輸送ルート、および製品要件によって異なります。
ステージ1:要件と見積もり
プロジェクトは、完全な使用プロファイルから始まります。製品の種類、充填重量または容量、水分活性またはバリア性の必要性、充填温度、加工、賞味期限、保管、流通、開封および再封、販売市場、印刷、および目標とするパウチ形状を定義します。充填方法と設備の制限事項も記載してください。
完成品の寸法や容量、構造の好み、厚み、ファスナー、バルブ、注ぎ口、切り取り線、吊り下げ穴、窓、表面仕上げ、年間予測などを共有してください。包装資材サプライヤー向けの情報に関する記事では、コーヒー用途に限らず、包括的なブリーフィングがいかに確認作業のサイクルを短縮するかを示しています。
サプライヤーは実現可能性を検討し、見積もりを作成します。複数の入札者が依頼内容を異なるように解釈すると時間のロスにつながる可能性があるため、提示された見積もりを1つの仕様書に基づいて比較してください。最小発注数量(MOQ)、金型、サンプル、試験資料、納期超過許容範囲、インコタームズ、支払い条件、予想生産時間、および除外事項を明確にしてください。最終的なデザインを作成する前に、サプライヤーのパッケージカスタマイズプロセスを利用して構造上の疑問点を解決してください。
ステージ2:構造、規模、および商業的承認
製品適合性、バリア性、シーリング性、耐穿刺性、剛性、外観、規制状況、充填条件に基づいて材料構造を選択してください。技術データおよび適合性に関する文書を入手してください。新しい構造の場合、市販前に適合性、移行性、シール性、バリア性、または保存期間に関する試験が必要となる場合があります。
空白の試作品でサイズを確認してください。実際の製品を詰めて、ヘッドスペースと蓋の開閉をテストし、カートン、棚、充填装置、消費者の取り扱いを検証してください。デザイン承認後にサイズ変更を行うと、型抜き、印刷金型、加工設定が無効になる可能性があります。
仕様と商業上の想定が一致した場合にのみ、発注書を発行してください。発注書には、材料、サイズ、印刷、機能、数量、許容誤差、品質基準、納期、および承認済みの証拠を明記する必要があります。重要な事項が未解決の場合は、非公式な期待ではなく、正式な保留事項として記載してください。
ステージ3:ダイラインとアートワークの開発
コンバーターは、正確なパウチと機器に対応した生産用ダイラインを提供します。デザイナーは、裁ち落とし、安全領域、シール、折り目、マチ、ファスナー、バルブ、注ぎ口、ノッチ、およびコーディングクリアランス内にアートワークを配置します。ロールストックには、ウェブ幅、繰り返しパターン、レーン配置、アイマーク、および巻き出し方向も必要です。
アートワークの開発は、マーケティング、規制、法律、バーコード、小売業者、ローカライズに関するレビューを経る必要があるため、予想以上に時間がかかることがよくあります。これらの社内承認プロセスを計画に組み込んでください。印刷用ファイルがリリースされる前に、SKU名、原材料、表示内容、栄養成分、正味量、住所、記号、バーコードを確定してください。
コンバーターのプリプレスチームは、寸法、フォント、リンクされた画像、解像度、色、白インク、ニス、オーバープリント、トラッピング、分版などをチェックします。修正箇所はデザイナーに戻され、再度チェックが行われます。コメントを集約し、ファイルバージョンを管理する担当者を一人任命してください。フィードバックが断片的だと、作業に多くの時間が無駄になることがよくあります。
ステージ4:校正とサンプル
PDF校正は通常、最も迅速な承認方法であり、原稿、レイアウト、向き、型抜き位置、および色分解を確認できるはずです。ただし、実際の色や素材の外観は確認できません。印刷された試作品は、縮尺、パウチの形状、窓の位置、および全体的な外観を示すことができますが、デジタル印刷を使用したり、代替素材を使用したりする場合があります。
色、仕上がり、または構造上のリスクが高い場合は、本番環境に近いサンプルまたは試作品を依頼してください。これには、金型、インクの準備、材料、印刷機の稼働状況などが必要となるため、時間とコストがかかります。サンプルで何を証明する必要があるのか、また承認前に本番生産に進むことが許可されるのかを明確にしてください。
ステージ5:工具および材料の調達
アートワークの承認後、サプライヤーはデジタルデータ、フレキソ印刷版、グラビアシリンダー、カッティングダイ、その他必要な金型を準備します。デジタル印刷では従来のカラー金型は不要となる場合がありますが、仕上げ金型やパウチ製造のセットアップは依然として必要となる場合があります。デザインやサイズがわずかに変更されただけでも交換が必要になる可能性があるため、この投資を行う前にアートワークを確定しておく必要があります。
同時に、加工業者はフィルム、紙、箔、接着剤、インク、ファスナー、バルブ、注ぎ口などの在庫を確保または発注します。在庫のある材料を使用すれば納期を短縮できます。特注構造、特殊部品、認証済み素材、特殊な厚み、または工場製フィルムなどは、最も納期のかかる品目となる可能性があります。
資材調達の開始時期が、手付金支払い前か、技術承認後か、あるいはデザイン承認後かを確認してください。早期に開始すれば時間を節約できますが、仕様変更があった場合に責任が生じる可能性があります。最終リリース前に、発注した資材の所有者を記録しておきましょう。
ステージ6:印刷
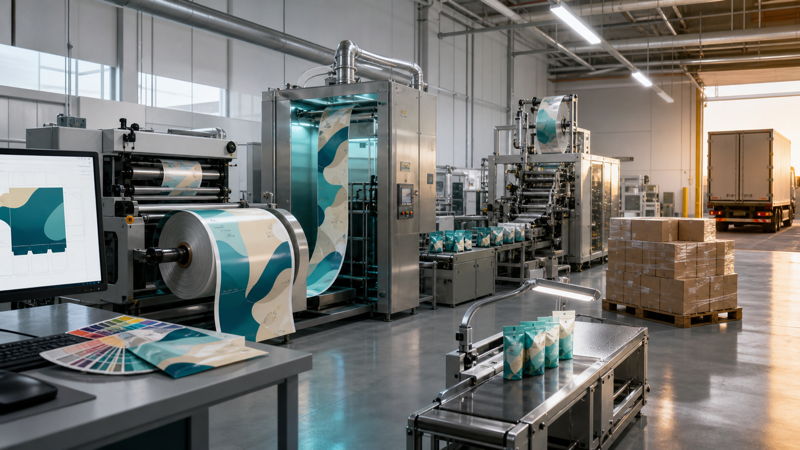
印刷は、金型、材料、インク、およびデザインの準備が整った後にスケジュールされます。実際の印刷工程は、それまでの順番待ちに比べて速い場合があります。生産能力の制約、色の順番、類似ジョブのグループ化、メンテナンス、および繁忙期の需要などが開始日に影響を与えます。
セットアップ時には、オペレーターが位置合わせ、インク、粘度、乾燥、白色不透明度、および色を調整します。承認された基準に基づいて印刷が行われます。品質チェックには、色の測定、視覚的な欠陥、位置合わせ、繰り返し長さ、バーコードの品質、および保管サンプルが含まれる場合があります。ブランドが初回承認を必要とする場合は、その決定がどれくらいの速さで行われるか、および印刷機を待つことができるかどうかを明確にしてください。
選択された包装製品には、異なる印刷および加工工程が適用される場合があります。既製のスタンドアップパウチ、ロールストック、平底袋、および注ぎ口付きパウチには、同じデフォルトのタイムラインを割り当てるべきではありません。
ステージ7:積層と硬化
多くの高性能パッケージは、印刷フィルムとバリア層およびシーラント層を接着剤ラミネート加工によって組み合わせています。ラミネート加工後、接着剤が硬化するには時間と適切な温度が必要です。ウェブは完成したように見えても、加工や充填を早すぎると、異臭、接着強度の低下、トンネル現象、層間剥離、または耐薬品性の問題が発生する可能性があります。
硬化時間は、接着剤の化学組成、構造、製品の使用目的、およびプロセス条件によって異なります。レトルト殺菌、腐食性の高い製品、または厳しい規制に対応するためには、特別なシステムと検証が必要となる場合があります。硬化工程は、プロジェクトの遅延時に自動的に削除できるような単なるスケジュールではなく、実際の生産段階として扱うべきです。
硬化後の品質検査には、接着強度、残留溶剤、外観、構造の確認などが含まれます。検査結果が不合格の場合は、スリット加工やパウチ製造の前に、調査や追加の調整が必要となる場合があります。
ステージ8:スリット加工、ポーチ製作、および付属品
ラミネート加工された原反ロールは、必要な幅にスリット加工されます。その後、ロール原反は検査、接合、充填のための梱包が行われます。既製パウチは、折り畳み、マチ形成、ファスナーまたはバルブの取り付け、密封、切断、角丸加工、計数といった工程を経て完成します。
この段階では、小さなセットアップ上の問題が最終製品の欠陥につながるため、加工業者は寸法、シール幅、ジッパーの位置、切り欠き、バルブ、外観、個数、および機能性能をチェックします。注ぎ口付きまたは成形されたパウチの場合は、追加の挿入、シール、漏れテスト、および治具が必要になる場合があります。
生産順序は重要です。印刷済みのウェブは、パウチ製造機の空きを待つことができますし、複数のSKUでは個別のセットアップと梱包が必要になる場合があります。提示されたリードタイムが、加工済みのパッケージ全体を対象としているのか、それとも印刷のみを対象としているのかを確認してください。
ステージ9:最終品質管理とリリース
最終検査は、合意されたサンプリング計画および仕様に従って実施する必要があります。一般的な検査項目には、識別、数量、寸法、フィルム構造、印刷、色、臭い、シール、ファスナーまたは付属品の機能、漏れ、落下試験、ロール巻き、接合箇所数、梱包状態などが含まれます。必要な証明書および報告書は、出荷前に準備しておく必要があります。
是正措置のための時間を確保してください。検査が予定出荷日に行われた場合、不適合は自動的に物流遅延となります。最終生産と予約済みの輸送の間に出荷バッファを設けてください。
ブランド側は、入荷後に受入検査と充填試験を実施する場合もあります。トラックが到着した瞬間に全製品の生産を開始しないでください。まずは隔離、サンプル採取、承認、そして包装の準備を行いましょう。
ステージ10:貨物輸送と配送
輸送時間は、出発地、インコタームズ、航空輸送か海上輸送か、混載、通関手続き、港湾状況、最終配送などによって異なります。海上輸送には、予約、輸出通関、出航スケジュール、積み替え、輸入通関、目的地での移動など、海上での所要日数だけでなく、様々な要素が含まれます。
出発地と到着地の両方の市場における祝日や季節的な混雑を考慮してください。必要な到着日を基準に出荷状況を追跡し、通常の変動に対応できる十分な梱包材の安全在庫を確保してください。納期が変更になった場合は、 BN PACKまたは選定したサプライヤーに早めに連絡してください。生産と船舶の予約が完了すると、納期短縮の選択肢が狭まります。
タイムラインを逆算して構築する
- 充填現場における必要な包装(入荷検査用緩衝材を含む)。
- 運賃、通関費用、最終配送費用、および不測の事態への対応費用。
- 最終品質リリースと文書作成。
- パウチ製造またはロール仕上げ、スリット加工、および付属品の取り付け。
- 積層硬化および硬化後試験。
- 印刷キュー、セットアップ、生産、そして最初の決定。
- 金型製造および材料調達。
- 必要に応じて、実物サンプルの送付および承認手続きを行います。
- 印刷前の修正とデジタル校正の承認。
- アートワーク、規制関連文書、バーコード、および内部レビュー。
- 構造選定、試作、見積もり、および商業承認。
各段階に担当者、予定完了日、依存関係、承認限度額を割り当ててください。クリティカルパスを毎週見直し、変更点を記録してください。最も迅速なパッケージングプロジェクトとは、工場の見積もりが最も楽観的なプロジェクトではなく、完全な情報を提供し、適切な順序で意思決定を確定し、検証と物流のための十分な時間を確保したプロジェクトです。