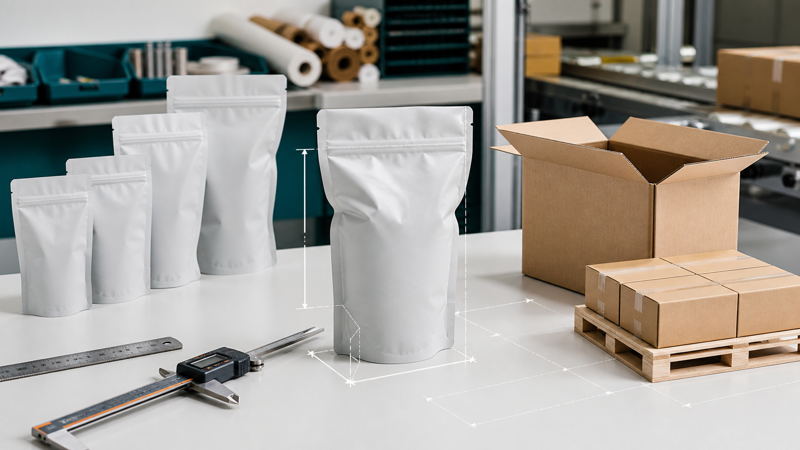
自立型パウチは通常、幅、高さ、底マチという3つの単純な寸法で示されますが、これらの数値は製品が使用できるすべてのスペースを表しているわけではありません。外寸にはシールやその他の構造が含まれます。内寸は、側面シール、底部構造、ファスナー、上部シールの余裕によって縮小されます。充填後、パウチは深さが増し、空の平らなサンプルよりも短くなったり、幅広くなったり、形状が不均一になったりする場合があります。
正確な測定は、よくあるミスを防ぎます。例えば、目標重量を過剰に充填した場合にのみ保持できるパウチを選んだり、ファスナーの位置が低すぎたり、平置き寸法に基づいてカートンを注文したり、正味重量が同じ製品はすべて同じ袋が必要だと考えたりするミスです。この信頼性の高い測定方法は、平置きパウチの寸法、実際の充填試験、充填機の要件、および梱包後の出荷寸法を関連付けます。
サプライヤーの寸法表記規則を確認してください
ほとんどの自立型パウチは幅×高さ+マチとして表記されますが、サプライヤーによってはマチを全開時の奥行き、折り畳んだパネル1枚の奥行き、またはペア表記で示す場合があります。例えば、「40 + 40 mm」と記された底部の折り目は、約80 mmまで開く可能性がありますが、別の図面では単に「80 mmマチ」と記載されている場合もあります。ダイラインなしで数値を比較することは絶対に避けてください。
幅と高さは、外側の切り口までを計測しているのか、シール間の距離を計測しているのかを確認してください。記載されている高さには、上部のシールされたヘッダー、ファスナー、吊り下げ穴、切り取り線、または開封時に取り外される部分が含まれているかどうかを確認してください。寸法図には、仕上がり公差と品質管理で使用される基準点が明記されている必要があります。
測定基準表
| サイズ測定 | 測定する場所 | 重要性 | よくある間違い |
|---|---|---|---|
| 仕上がり幅 | 平らなポーチの左端から右端まで | ダイライン、充填機適合性、カートン計画 | 使用可能な内部幅として扱う |
| 完成時の高さ | 底面外縁から上面外縁まで | 棚の高さ、アートワーク、カートン全体の長さ | ジッパーの上にある使い捨てのヘッダーを忘れる |
| 底マチ | 仕入先の慣例に従った折り畳み深さ | 容量、設置面積、充填時の奥行き | ハーフガセットとフルガセットの値を比較する |
| 使用可能な充填高さ | 必要なトップシールクリアランスへの内部底部移行 | 充填量と製品のヘッドスペース | ファスナーまたは最終シール部分に充填する |
| 充填された厚さ | 通常充填後の最大前後方向奥行き | カートン数とパレット効率 | 平らなガセットを仕上がり厚さとして使用する |
| シール幅 | 両側と底部のシール | 内部空間と強度 | アートワークや製品のサイズを決める際にシールのばらつきを無視する |
この表は測定の枠組みを示すものであり、サプライヤーの図面に代わるものではありません。ガセットの形状、シールの形状、積層材の剛性、および製品の挙動によって、最終的な充填形状が決まります。
仕上がり幅と高さを測る
空の袋を伸ばさずに平らに置きます。緩んだしわだけを伸ばし、スチール定規または目盛りの付いた測定器で外側の切り口の長さを測ります。日常的な品質管理には、毎回同じコンディショニング、表面、方法を使用してください。柔軟性のある素材は圧力によって動くため、過度の張力は結果のばらつきにつながる可能性があります。
仕上がり幅は、開口部の有効幅ではありません。側面シールが開口部の一部を占有し、ファスナー端シールによって上部がさらに狭くなる場合があります。スクープ、ノズル、または製品部品に最小限のアクセス幅が必要な場合は、ヘッダーを切断してファスナーを開いた後の実際の開口部を測定してください。
完成時の高さには、製品が収納されない可能性のある部分も含まれます。ファスナー上部のシールは、開封前の改ざん防止とパッケージの完全性を確保します。その下部では、ファスナーのフランジとクリアランスによって使用可能なスペースが減少します。また、ポーチを平らにすると、底部のマチが内側に持ち上がります。製品は、外側の長方形全体を占めるように指定すべきではありません。
裾マチの寸法を理解する
折り畳まれたマチを測定するには、内側の折り目と下側の外側の端を見つけます。サプライヤーの図面に従って距離を記録し、次に底面をゆっくりと開いておおよその設置面積を確認します。シールによって膨張が制限されるため、自然な形状を超えて無理に平らにしないでください。
開口部の底は、完全な長方形であることはほとんどありません。湾曲したドワイエンシール、Kシール、プラウボトムなどの構造により、使用可能な形状が異なります。公称マチ深さが同じ2つのパウチでも、内容量が異なったり、形状が異なったりすることがあります。充填テストは、幾何学的な推定よりも信頼性が高いと言えます。
スタンドアップパウチの容量計算ガイドは、初期サイズ決定に役立ちますが、理論容量はあくまで目安として扱うべきです。実際の容量は、製品の密度、沈降性、粒子形状、混入空気量、および店頭での望ましい外観によって決まります。
使用可能な充填高さを計算する
使用可能な充填高さは、完全に開かない底部領域より上から始まり、ファスナーまたは最終シール部のクリアランスより下で終わります。充填業者に、シールジョーに必要な最小限の清浄領域を確認してください。この領域に製品が入ると、しわ、溝、シールの弱化、または汚染の原因となる可能性があります。
自立型ジッパー付きパウチの場合、充填中は製品をジッパーより下に保ってください。微粉末は、規定充填量よりも少ない場合でも、パウチの縁やフランジに付着する可能性があるため、追加のヘッドスペースまたは抽出が必要になる場合があります。大きな製品は、シール部分に擦れることなく通過できる十分な開口部幅が必要です。
透明な試験用パウチまたは一時サンプルに、最小充填レベル、目標充填レベル、最大充填レベルをマークします。振動または沈降後、製品が安定した状態になるかどうかを観察します。充填直後は適切に見えるパウチでも、流通後に過剰なヘッドスペースが発生する場合があります。
製品の密度と充填挙動を測定する
正味重量だけでは袋のサイズは決まりません。密度の高い粉末1キログラムは、かさばるスナック菓子1キログラムよりもはるかに少ないスペースしか占めません。また、類似製品であっても、挽き具合、粒度、水分量、通気性、包装方法によって違いが生じます。
再現性のある手順を用いてかさ密度を測定します。既知容量の容器に、異常な圧縮を起こさずに充填し、表面を平らにして重量を測定します。これを数回繰り返します。充填工程で振動、真空状態、または製品の沈殿が生じた場合は、同様の処理を行った後にも密度を測定してください。
不規則な形状の部品は隙間を生じさせ、ファスナー付近で橋渡しをする可能性があります。油分を含む製品は摩擦を減少させ、沈降挙動が異なる場合があり、粉末状の製品は空気を閉じ込めて充填直後に膨張する可能性があります。ばらつきを把握するために、複数の生産ロットを代表するサンプルを使用してください。
物理的な充填試験を実施する
目的の構造、またはそれに近い剛性を持つ候補サイズをいくつか用意します。可能な限り、計画した設備を使用して実際の製品を充填します。正味重量、充填時間、製品レベル、ヘッドスペース、パウチ重量、ジッパーの汚染、最終的なシール品質、および充填後の寸法を記録します。
パッケージを正面、側面、底面から点検してください。パウチはぐらつかずに自立し、デザインが正しく表示され、上部に十分な持ち手と密封スペースが確保されている必要があります。消費者が扱うように、パウチを握ったり、触ったりしてみてください。技術的には十分な容量であっても、店頭では中身が不足しているように見えたり、不格好に見えたりする場合があります。
通常の沈降後、再度テストしてください。コーヒー、顆粒、粉末、その他の流動性のある製品の場合、輸送中の振動により形状が変化することがあります。クラフト紙製の自立型パウチの場合、紙の硬さにより空の状態がより四角くなることがありますが、マチが完全に開かない場合もあります。薄いプラスチック製の代替品ではなく、最終的なラミネート材でテストしてください。
カートンの充填時の厚さを測定する
充填時の厚さは、通常の製品分布における前後方向の最大寸法です。最も見栄えの良いサンプルだけでなく、複数のパウチを圧縮後に測定してください。中央付近の膨らみ、ファスナー、マチ部分も測定対象に含めてください。計画されているケースパックで同じ安全な圧縮が適用される場合を除き、パウチを目標のカートン寸法まで圧縮しないでください。
パウチは、意図した向き(直立、平置き、上下交互、または入れ子)に並べてください。柔軟性のあるパウチは入れ子になったり、配置が変わったりする可能性があるため、パウチ1つ分の厚さを掛けるのではなく、グループ全体の厚さを測定してください。梱包の際は、カートンの製造公差と、シールやバルブを損傷することなく梱包できる十分なクリアランスを確保してください。
ケースの個数を重量制限と照らし合わせて確認してください。カートンは形状的にはパウチにぴったり収まるかもしれませんが、重量が重すぎて取り扱いが困難になったり、最下段が圧縮されたりする可能性があります。パウチにガスやヘッドスペースが含まれている場合、積み重ねや高度によってストレスが増大することがあります。
カートンをパレットと出荷時の寸法に変換する
パレットの配置パターンを作成する際は、実際に梱包されたカートンの寸法と総重量を使用してください。オーバーハング、パレットの高さ、積み重ね強度、ストレッチラップ、コーナー保護、およびコンテナの制限を考慮してください。圧縮によって漏れ、ファスナーの変形、または棚の損傷が発生しないことを確認してから、パレットあたりのユニット数を最適化してください。
電子商取引の小包の場合、二次包装材、緩衝材、または封筒を含めたポーチのサイズを測ってください。柔軟性のあるポーチ1枚では、大きな箱の中で動いて、繰り返し衝撃を受ける可能性があります。発送サイズには、主要なパッケージだけでなく、保護システム全体を含める必要があります。
測定チェックリスト
- 正確な製造用金型寸法とサプライヤーの寸法表記規則を入手してください。
- 外寸(幅、高さ、マチ表記、シール、ファスナー、上部クリアランス)を記録してください。
- 理論容積は、初期スクリーニングツールとしてのみ計算してください。
- 製品の嵩密度と変動を、現実的な沈降条件下で測定する。
- 複数の候補用ポーチに実際の製品とプロセスを充填する。
- 使用可能な充填高さ、ヘッドスペース、開口部、シールの清潔さ、外観を記録してください。
- 充填後、所定のカートン配置状態での最大充填厚さを測定してください。
- 梱包済みの実物サンプルを用いて、カートン、パレット、およびeコマースの寸法を検証する。
スタンドアップパウチの寸法測定は、平面図から充填済みパッケージ、そして出荷システムへと段階的に進んでいきます。外形寸法は製造工程を、内部クリアランスは充填性を、そして最終寸法はカートンと物流を決定づけます。これら3つの要素すべてを一貫して測定することで、容量と輸送に関する意思決定の信頼性が大幅に向上します。