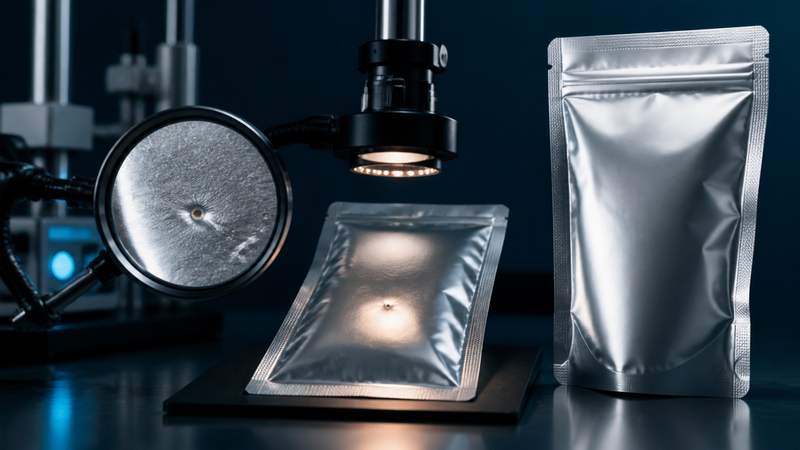
Kerajang aluminium menawarkan perlindungan yang luar biasa daripada oksigen, kelembapan, cahaya dan kehilangan aroma, itulah sebabnya ia muncul dalam pembungkusan makanan, suplemen, farmaseutikal dan perindustrian yang memerlukan banyak perhatian. Namun, kerajang aluminium adalah lapisan logam nipis. Apabila ia dibengkokkan, dilipat, diregangkan, ditebuk atau dihakis melebihi toleransinya, lubang mikroskopik boleh terbentuk. Satu lubang jarum mungkin hampir tidak kelihatan tetapi boleh menjejaskan penghalang yang mewajarkan pemilihan kerajang aluminium.
Penyelesaiannya bukan sekadar menentukan kerajang paling tebal yang ada. Beg yang andal mengimbangi tolok kerajang, filem sokongan, pelekat, pengedap, geometri beg, bentuk produk, keadaan penukaran dan bahaya pengedaran. Panduan ini menerangkan mekanisme lubang jarum utama dan memberi pemilik jenama pelan pencegahan dan pengesahan yang praktikal.
Mengapa Lubang Pin Penting
Lubang jarum tidak selalunya menghasilkan kebocoran cecair serta-merta. Dalam produk kering, akibat pertama mungkin kemasukan oksigen atau kelembapan yang perlahan, yang membawa kepada ketengikan, kehilangan kerangupan, perubahan warna, degradasi vitamin, pengerasan, atau pengurangan aroma. Dalam pek vakum, udara mungkin secara beransur-ansur masuk dan memusnahkan vakum visual. Bagi cecair, serbuk halus, atau produk yang mengandungi minyak, kecacatan mungkin akan berkembang menjadi pewarnaan dan kebocoran.
Kerajang harus difahami sebagai salah satu bahagian lamina. Struktur bahan beg Mylar yang biasa sering menggabungkan lapisan luar poliester, kerajang atau penghalang logam, dan pengedap polietilena. Jaring luar melindungi cetakan dan menyumbang kepada rintangan tusukan; pengedap melindungi penghalang dari sisi produk dan membolehkan pengedap. Pelekat mengikat lapisan supaya tekanan dikongsi. Sokongan yang lemah atau ikatan yang lemah boleh menumpukan ketegangan dalam kerajang.
Punca Kerosakan Pinhole yang Biasa
Keretakan lenturan merupakan punca utama. Lenturan berulang semasa pembuatan kantung, pembukaan gusset, pemindahan vakum, pengekodan dan pengangkutan boleh meletihkan logam. Lipatan tajam amat berisiko kerana ia menyetempatkan regangan di sepanjang garis sempit. Struktur yang berfungsi dengan baik sebagai kepingan rata mungkin bertindak berbeza selepas ia dilipat ke dalam kantung bergusset.
Tusukan produk adalah satu lagi mekanisme. Tulang kering, tepi pasta, kacang, kepingan beku, komponen logam dan serbuk kristal boleh menekan dinding. Di bawah beban vakum atau susunan, bungkusan akan mematuhi ketat produk dan membesarkan tekanan tersebut. Inilah sebabnya mengapa beg pengedap vakum penghalang tinggi untuk makanan kadangkala memerlukan struktur yang mengandungi nilon yang lebih kukuh atau ketebalan tambahan walaupun kerajang itu sendiri memberikan penghalang yang sangat baik.
Penukaran dan pengendalian boleh menyebabkan kerosakan sebelum pengisian. Jaring yang berkedut, ketegangan yang berlebihan, penggelek yang tidak sejajar, serpihan pada permukaan yang bersentuhan, belahan yang agresif, bahu pembentuk yang haus, plat panduan kasar dan haba yang berlebihan boleh menggaru atau meregangkan lamina. Menggugurkan gulungan pada tepinya atau menyimpannya dengan cara yang menghasilkan lipatan teleskopik juga boleh menghasilkan lipatan keras.
Reka bentuk pek siap juga menyumbang. Jejari sudut yang ketat, ruang kepala yang tidak mencukupi, pengedap yang sempit, gusset yang terlalu penuh atau zip yang diletakkan terlalu dekat dengan lipatan boleh memaksa lamina ke laluan yang tidak semula jadi. Semasa pengedaran, getaran berulang kali menggosok kantung bersebelahan atau kantung pada papan beralun. Suhu sejuk boleh mengurangkan fleksibiliti dalam polimer sokongan, manakala altitud tinggi boleh mengembangkan ruang kepala dan menegangkan jahitan dan lipatan.
Pilih Struktur di Sekeliling Bahaya
Mulakan dengan jangka hayat dan penghalang yang diperlukan, kemudian petakan bahaya fizikal. Serbuk licin dan kopi mungkin membenarkan pembinaan yang lebih ringan daripada makanan yang bertulang atau bahan-bahan kering yang tajam. Jika tusukan dan lenturan mendominasi, peningkatan ketahanan filem sokongan boleh menjadi lebih berkesan daripada menambah kerajang sahaja. Poliester memberikan kestabilan dimensi dan kebolehcetakan; nilon sering digunakan untuk rintangan tusukan; polietilena memberikan kebolehmeteraian dan ketahanan. Setiap lapisan mesti serasi dengan produk dan proses.
Ketebalan kerajang adalah penting, tetapi ia bukanlah jaminan terpencil. Kerajang yang lebih tebal pada amnya lebih tahan terhadap keretakan lenturan, namun ia masih boleh gagal pada lipatan yang teruk atau titik produk yang tajam. Filem berlogam mungkin menawarkan ketahanan lenturan yang lebih baik dan kos yang lebih rendah tetapi biasanya tidak sepadan dengan penghalang mutlak kerajang yang utuh. Salutan penghalang tinggi lutsinar mungkin sesuai apabila pengesanan logam, penggunaan gelombang mikro atau keterlihatan produk adalah penting. Nilaikan alternatif terhadap penghalang yang diukur selepas lenturan—bukan sahaja data pembekal pada filem rata yang asli.
Format beg mengubah corak tekanan. Beg kerajang aluminium rata boleh meminimumkan lipatan kompleks, manakala beg tegak kerajang menambah geometri gusset bawah dan kehadiran rak. Format tegak mungkin merupakan pilihan komersial yang tepat, tetapi gusset dan sudut bawah harus direka bentuk dan diuji untuk berat isian yang dijangkakan. Spesifikasi terbaik ialah yang bertahan daripada sistem pembungkusan sebenar.
Kawalan Penukaran, Pengisian dan Pengagihan
Pada penukar, pastikan jaring bersih dan ditegangkan dengan betul. Periksa penggelek, perkakasan pembentuk dan komponen belahan untuk gerinda atau pencemaran. Elakkan kekerasan penggulungan yang berlebihan dan lindungi tepi gulungan. Sahkan bahawa laminasi telah kering sepenuhnya supaya lapisan berkongsi beban mekanikal. Semasa pembuatan kantung, optimumkan pembentukan gusset dan tetapan pengedap untuk mengelakkan lipatan hancur atau herotan haba bersebelahan dengan pengedap.
Semasa mengisi, buang bahan asing yang tajam, kawal paras isian dan cegah produk daripada memasuki pengedap. Jika vakum digunakan, pilih paras pengosongan yang melindungi produk tanpa memaksa setiap tepi terkena filem. Pertimbangkan dulang, pembalut dalaman yang licin, kawalan orientasi produk atau geometri produk bulat untuk bahaya tusukan yang teruk. Pekkan kantung siap supaya ia tidak boleh meluncur berulang kali pada permukaan beralun kasar.
Pengesahan pengedaran harus menghasilkan bahaya yang boleh dipercayai. Kondisikan sampel pada suhu yang dijangkakan, lakukan ujian jatuh dan getaran dalam bekas penghantaran akhir, dan sertakan pendedahan ketinggian atau tekanan jika berkaitan. Uji kedua-dua pek individu dan bekas penuh kerana mampatan dan lelasan kantung ke kantung hanya muncul dalam konfigurasi yang dibungkus.
Cara Mengesan Lubang Pin
Tiada ujian tunggal yang merangkumi setiap pakej. Pemeriksaan visual di bawah cahaya yang dipancarkan boleh mendedahkan kecacatan kerajang yang lebih besar sebelum pengisian. Penembusan pewarna boleh membantu menyetempatkan saluran atau lubang tetapi mungkin merosakkan dan sensitif terhadap teknik. Ujian gelembung ruang vakum berguna untuk kebocoran kasar dalam pakej yang dimeteraikan. Kaedah kekonduksian elektrik atau voltan tinggi mungkin sesuai dengan produk dan struktur bukan konduktif tertentu. Kaedah helium atau gas penjejak memberikan kepekaan yang tinggi untuk aplikasi khusus.
Pengukuran halangan boleh mendedahkan kerosakan yang terlalu kecil untuk penglihatan rutin. Bandingkan penghantaran oksigen dan kelembapan sebelum dan selepas pengkondisian fleks, penukaran kantung dan ujian pengedaran. Bagi produk cecair, ujian tekanan atau picit mungkin mendedahkan kebocoran, tetapi elakkan beban sewenang-wenangnya yang tidak mewakili sistem sebenar. Setujui tentang pensampelan, pengkondisian, kaedah dan kriteria penerimaan sebelum pengeluaran. Tuntutan kecacatan sifar hanya bermakna apabila had pengesanan dan pelan pemeriksaan ditakrifkan.
Atur trend keputusan dan bukannya merekodkan hanya lulus atau gagal. Kadar kebocoran yang meningkat mengikut kedudukan gulungan, lorong kantung, persediaan alat pembentuk atau bekas penghantaran boleh mengenal pasti mekanisme sebelum aduan pelanggan berlaku. Simpan sampel dan gambar yang diuji dan kaitkannya dengan salasilah gulungan dan tetapan mesin. Apabila kecacatan ditemui, kuarantin skop yang terjejas dan sahkan lokasi kegagalan sebelum menukar bahan. Jika tidak, pasukan mungkin menambah kos dengan struktur yang lebih berat sambil membiarkan penggelek yang rosak, tepi pembentuk yang tajam, corak pengepakan yang lemah atau tetapan vakum yang tidak terkawal tidak disentuh.
Senarai Semak Pencegahan
- Huraikan ketajaman produk, berat isian, aras vakum, suhu pemprosesan dan laluan pengedaran.
- Pilih lamina lengkap untuk penghalang serta rintangan tebuk dan lenturan.
- Elakkan lipatan keras yang tidak perlu dan jejari sudut yang ketat dalam reka bentuk beg.
- Lindungi gulungan daripada kerosakan tepi, serpihan, ketegangan berlebihan dan penggulungan keras.
- Kawal orientasi produk, paras isian, kebersihan pengedap dan keamatan vakum.
- Sahkan pek siap selepas fleks, jatuh, getaran, mampatan dan pengkondisian iklim.
- Gunakan kaedah kebocoran dengan had pengesanan yang didokumenkan dan pelan persampelan berasaskan lot.
Kesimpulan
Lubang kecil kerajang paling baik dicegah dengan merawat kantung sebagai sistem mekanikal. Penghadang filem rata yang sangat baik hanyalah titik permulaan. Laminat mesti tahan terhadap pelipatan, pengisian, pengedapan, sentuhan produk, pembungkusan bekas dan pengedaran tanpa menumpukan tekanan pada lapisan logam. Padankan struktur dan format dengan bahaya, kawal setiap permukaan yang menyentuh web dan uji bungkusan siap selepas pengkondisian yang realistik. Begitulah cara penghadang luar biasa kerajang menjadi perlindungan jangka hayat yang boleh dipercayai.