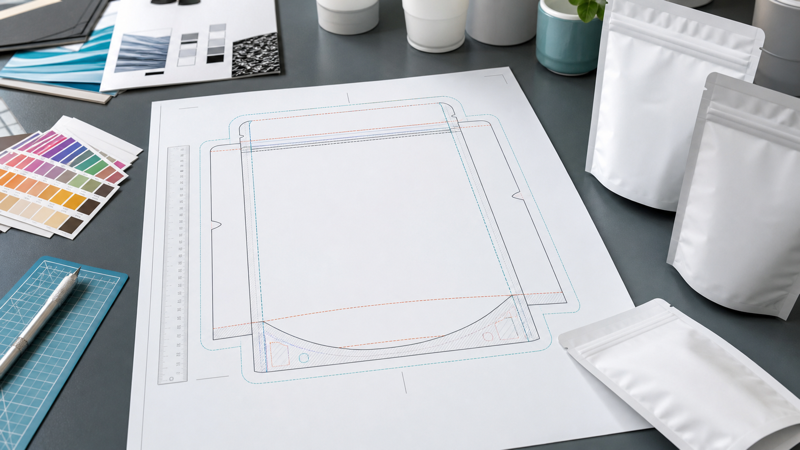
A linha de corte para embalagens flexíveis é o mapa técnico que conecta a arte final à embalagem pronta. Ela mostra onde a embalagem será cortada, selada, dobrada, perfurada, onde será aplicado o zíper ou a válvula e onde a forma impressa plana será transformada em um recipiente tridimensional. Quando os designers tratam a linha de corte como um simples retângulo, textos importantes podem desaparecer em um reforço lateral, um logotipo pode se deslocar em direção à selagem ou um código de barras pode contornar uma quina. A leitura correta da linha de corte evita esses problemas antes que as chapas, cilindros, filmes e o tempo de produção sejam comprometidos.
Cada convertedor cria moldes de acordo com seus próprios equipamentos, tolerâncias, processo de fabricação de embalagens e comportamento do material. Um modelo baixado da internet pode ser útil para conceitos iniciais, mas nunca deve substituir o molde de produção fornecido para o tamanho e estrutura exatos da embalagem. Antes de iniciar a arte final, confirme as dimensões finais, o formato da embalagem, a posição do zíper, a largura da selagem, o entalhe para rasgar, o furo para pendurar, a válvula, os cantos arredondados e quaisquer características especiais por meio do processo de personalização de embalagens do fornecedor.
As linhas e zonas em uma linha de corte
A maioria dos gabaritos de corte usa cores ou camadas separadas para identificar linhas de corte, margens de sangria, zonas de segurança, dobras, selos e ferragens. A linha de corte representa a borda externa pretendida da embalagem finalizada. Na produção real, existem tolerâncias de registro e corte, portanto, a borda real pode se deslocar ligeiramente. A arte que precisa chegar até a borda deve continuar além dessa linha, na área de sangria, em vez de parar exatamente no corte.
A sangria é a área adicional da imagem impressa além do corte final. Ela evita que uma pequena faixa sem impressão apareça quando a embalagem é cortada ligeiramente fora de sua posição nominal. A sangria necessária varia de acordo com o conversor e o processo; os designers devem usar o valor fornecido em vez de adotar um padrão de rótulos ou caixas de papelão. Cores de fundo, fotografias, padrões e outros elementos que vão de uma borda à outra normalmente se estendem por toda a sangria.
A zona de segurança fica dentro do corte e de outras áreas de risco. Conteúdo essencial, como a marca, a quantidade líquida, as informações regulamentares, as instruções de abertura e o código de barras, deve permanecer dentro dessa zona. Uma zona de segurança não é apenas uma margem visual. Ela oferece proteção prática contra variações de registro, movimentação do filme, dobras, selos e a forma como a embalagem se deforma após o enchimento. Elementos decorativos podem ultrapassá-la, mas as informações que precisam permanecer legíveis não devem.
As linhas de dobra indicam onde a bobina se curva para formar as laterais ou o fundo. São referências de posição e não garantem vincos perfeitamente nítidos. Filmes flexíveis esticam e o produto embala a embalagem, curvando-a, portanto, a arte que cruza uma dobra não ficará exatamente como na pré-visualização plana. Evite colocar textos pequenos, rostos, linhas finas ou gráficos que exijam alinhamento preciso diretamente sobre uma dobra.
As áreas de vedação são espaços funcionais de fabricação.
As zonas de selagem são as faixas onde o calor e a pressão unem as camadas de selante. Selagens laterais, superiores, inferiores e selagens com abas ou sobreposições podem ter aparências diferentes dependendo do formato da embalagem. A impressão pode ser tecnicamente possível em algumas áreas de selagem, mas o resultado visual pode ser alterado devido ao calor, à pressão, à textura, à distorção ou à sobreposição de múltiplas camadas. Pergunte quais áreas podem ser impressas e quais devem permanecer livres de tinta, revestimentos ou informações variáveis.
O planejamento da selagem superior também deve levar em conta o envase. A área acima do zíper geralmente é removida quando o consumidor abre a embalagem. Não coloque instruções permanentes ou declarações obrigatórias nesse local, a menos que sejam intencionalmente descartáveis. Deixe espaço suficiente sem impressão ou para itens não críticos, como as mandíbulas de selagem da máquina de envase, o código do lote, o código de data e qualquer marca de registro exigida pelo equipamento.
Como os reforços laterais alteram o posicionamento da obra de arte
A aba de reforço se expande para criar volume, mas é mostrada plana no arquivo da arte. Isso facilita subestimar o quanto do design ficará dobrado sob a embalagem ou desaparecerá em direção a um painel lateral. Em embalagens stand-up , a aba de reforço inferior é dobrada para dentro antes do enchimento. Os elementos gráficos colocados dentro dessa área podem ficar ocultos na prateleira e distorcidos quando a base se abre. Mantenha a identidade visual principal nos painéis de exibição frontal e traseiro e trate a arte da aba de reforço como secundária, a menos que uma amostra física prove o contrário.
O reforço inferior inclui áreas de transição onde várias camadas, curvas e vedações se encontram. Essas zonas podem apresentar maior movimentação do que o painel central. Evite padrões de precisão que precisem se conectar perfeitamente através dos limites do reforço. Se a continuidade da cor for importante, use sobreposições generosas e designs que permaneçam aceitáveis com a tolerância normal de conversão.
As embalagens de fundo plano podem ter frente, verso, duas laterais com reforço e um painel inferior. Isso cria cinco superfícies úteis, mas também mais costuras e decisões de orientação. Confirme qual painel lateral aparece à esquerda e à direita quando visto de frente, a direção da arte do fundo e a relação entre os painéis após a formação da embalagem. Adicione indicações de orientação claras fora da área de impressão para que a pré-impressão não precise adivinhar.
Zíperes, entalhes para rasgar, válvulas e orifícios para pendurar.
Os componentes funcionais precisam tanto de uma posição física quanto de uma área livre para a arte. Um zíper cria uma faixa saliente que pode interromper textos pequenos e alterar a aparência. O entalhe para rasgar deve estar alinhado com o caminho de abertura pretendido, sem cortar instruções ou elementos visuais importantes. Um furo para pendurar remove material e pode ficar próximo à vedação superior, enquanto uma válvula de desgaseificação ocupa uma área que não deve conter um código de barras, texto pequeno ou um rosto em uma fotografia.
As dimensões devem ser referenciadas a partir de bordas de fabricação estáveis, e não estimadas a partir da ilustração. Confirme se a posição de uma válvula é medida até o seu centro, borda ou flange. No caso de um zíper, diferencie o perfil do zíper da parte superior da embalagem e da linha de corte para o consumidor. Se vários elementos competirem por um espaço limitado no cabeçalho, amplie a embalagem ou simplifique a arte em vez de comprimir tudo em um layout frágil.
Linhas de corte para formatos de embalagens comuns
As embalagens com selagem em três lados geralmente apresentam uma tela mais simples na frente e no verso, mas as três selagens perimetrais ainda reduzem o espaço útil. Confirme qual borda permanecerá aberta para o enchimento e onde a selagem final será feita. Para embalagens pré-formadas, a selagem superior do cliente pode diferir ligeiramente das selagens de fábrica do convertedor, portanto, mantenha a arte principal longe de ambas.
As linhas de corte para bobinas de material são baseadas no comprimento de repetição, largura da bobina, disposição das faixas, marcas de olhal e no percurso de formação da máquina de enchimento. O centro de uma bobina plana pode não coincidir com o centro do painel frontal acabado. As selagens com aletas e as selagens sobrepostas também consomem material de forma diferente. O fornecedor do equipamento e a convertedora devem chegar a um acordo sobre a direção de desenrolamento, a orientação da impressão, a localização das marcas de olhal, o tipo de selagem e a referência de corte antes da aprovação da arte final.
Embalagens com bico, embalagens com formatos especiais e embalagens com alças exigem espaço adicional ao redor de elementos inseridos ou recortados. Contornos curvos podem conferir dinamismo ao design, mas o texto deve seguir a área de segurança utilizável, e não a silhueta externa. Quanto mais complexa a geometria, mais valiosos se tornam um modelo em branco e um protótipo impresso digitalmente.
Criando um arquivo de arte que o conversor possa usar.
Mantenha cada elemento da linha de corte em uma camada claramente nomeada e bloqueada. Coloque a arte final em camadas separadas para cores de processo, cores especiais, tinta branca, verniz, efeitos metálicos e elementos variáveis. Nunca mescle a linha de corte na arte final nem exclua marcas técnicas antes do envio. Use os nomes de cores e as configurações de sobreimpressão exigidos pelo conversor para que as separações de produção sejam inequívocas.
Crie a arte final em tamanho real, a menos que o fornecedor especifique uma escala documentada. Converta as fontes em curvas ou organize-as de acordo com os requisitos de pré-impressão, incorpore imagens vinculadas e mantenha uma resolução efetiva adequada. Verifique os efeitos de transparência, textos pequenos invertidos, espessura das linhas e códigos de barras no tamanho final. Uma visualização em monitor grande pode ocultar fragilidades que se tornam evidentes na embalagem física.
Antes da impressão, imprima o molde em tamanho real (100%), recorte-o, dobre as abas laterais e coloque um produto ou material de enchimento dentro. Este modelo simples em papel revela painéis invertidos, texto oculto, hierarquia inadequada e conflitos de recursos. Ele não prevê a cor do filme ou o comportamento da selagem, mas é uma excelente verificação de orientação.
Lista de verificação final para aprovação do molde de corte
- Utilize o gabarito de produção atual do conversor para obter a estrutura, o tamanho e o formato exatos da embalagem.
- Estenda os fundos de ponta a ponta por toda a sangria especificada.
- Mantenha cópias essenciais, códigos de barras e logotipos dentro de zonas seguras aprovadas.
- Considere as dobras e as transições de reforço como áreas de distorção, e não como pontos de alinhamento de precisão.
- Confirme todas as larguras das vedações, aberturas de enchimento e vedações finais aplicadas pelo cliente.
- Marque as folgas para zíper, entalhe, válvula, bico, furo para pendurar e código de data.
- Verifique as orientações frontal, traseira, lateral, inferior, de desenrolamento e de impressão com um protótipo físico.
- Separe os elementos técnicos de corte, a tinta branca, as cores especiais, os vernizes e a arte final em camadas nomeadas.
- Obtenha aprovação prévia por escrito antes da liberação das chapas, cilindros ou da produção.
Um bom gabarito de corte torna as restrições de fabricação visíveis enquanto ainda há tempo para alterar o design. Ele protege a apresentação da marca, as informações regulatórias, a funcionalidade da embalagem e o cronograma de produção. O fluxo de trabalho mais confiável é obter o gabarito exato antecipadamente, projetar em torno das zonas funcionais, testar a forma tridimensional e manter o convertedor envolvido até a aprovação final da pré-impressão.