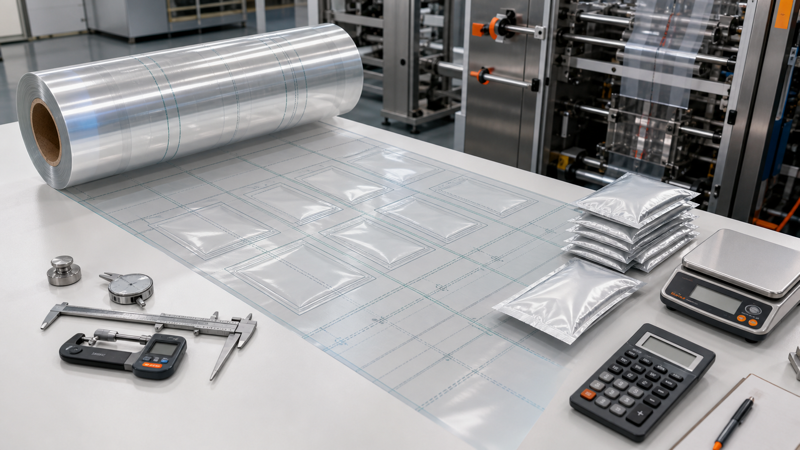
I preventivi per le materie prime in bobina sono spesso espressi al chilogrammo, al metro quadro o per bobina, mentre i team finanziari necessitano di un costo per confezione finita. Convertire un'unità di misura nell'altra richiede più di una semplice divisione tra la lunghezza della bobina e l'altezza della busta. Larghezza del nastro, lunghezza della ripetizione, corsie, densità del film, spessore, disposizione della saldatura, registro, giunzioni, scarti di avviamento ed efficienza di riempimento influiscono tutti sulla quantità vendibile.
Un modello di resa trasparente aiuta i marchi a confrontare pellicole, formati di buste, fornitori e configurazioni delle macchine sulla stessa base. Spiega inoltre perché una piccola variazione di larghezza o di ripetizione può creare una grande differenza di costo quando modifica il numero di corsie o lo spreco di materiale.
Definire gli input richiesti
Raccogli i dati relativi a larghezza del nastro, lunghezza di ripetizione, numero di confezioni sul nastro, spessore del film, densità del laminato o grammatura, lunghezza del rotolo o peso netto del rotolo, limiti del diametro interno ed esterno, ripetizione della stampa, tipo di sigillatura, rifilatura dei bordi e scarto previsto. Utilizza unità di misura coerenti in tutti i calcoli.
Le specifiche per l'imballaggio di film in bobina devono inoltre indicare la direzione di svolgimento, il segno di riferimento, la saldatura a alette o a sovrapposizione, la larghezza della saldatura, la formazione del soffietto e la disposizione delle corsie. Il layout teorico del fornitore deve corrispondere alla macchina di riempimento effettiva. In caso contrario, un calcolo di resa apparentemente vantaggioso potrebbe descrivere un film non utilizzabile.
Per i laminati multistrato, non utilizzare la densità di un singolo polimero per l'intera struttura. Calcolare la massa di ogni strato oppure utilizzare il peso base totale verificato dal produttore in grammi per metro quadrato. Adesivo, inchiostro, rivestimenti, fogli, carta e strati di fissaggio contribuiscono tutti al peso totale.
Metodo 1: Resa dalla lunghezza del rotolo
Quando si conosce la lunghezza netta utilizzabile del rotolo, è possibile calcolare il numero teorico di confezioni per rotolo in base alla ripetizione della direzione di lavorazione e al numero di corsie:
Theoretical packages = (usable roll length ÷ repeat length) × number of lanes
Utilizzare le stesse unità di misura per lunghezza e ripetizione. Un rotolo di 3,000 metri con una ripetizione di 250 millimetri contiene 12,000 ripetizioni. Se il nastro produce tre corsie, la produzione teorica è di 36,000 confezioni.
Questo calcolo presuppone che ogni ripetizione dia luogo a una confezione buona. I rotoli reali includono materiale di avviamento, regolazione del registro, giunzioni, difetti, materiale di fine rotolo, campionamento e perdite di riempimento. Se lo scarto totale previsto è del 5%:
Saleable packages = theoretical packages × (1 − waste rate)
L'esempio produrrebbe 34,200 confezioni vendibili. Quando possibile, è opportuno monitorare separatamente gli sprechi di stampa, taglio e riempimento, poiché ognuno di essi ha una causa e un responsabile del miglioramento diversi.
Metodo 2: Resa dal peso del rotolo
Se la pellicola viene venduta a peso, calcolare prima l'area a partire dal peso base:
Film area in m² = net film weight in kg × 1,000 ÷ basis weight in g/m²
Se un laminato pesa 120 g/m² e il rotolo netto contiene 500 kg di pellicola, la sua area teorica è di 4,166.7 m². Dividendo l'area per la larghezza del nastro in metri si ottiene una stima della lunghezza. Con una larghezza utile di 1.0 metro, il risultato è di circa 4,166.7 metri lineari.
Il peso base può essere stimato a partire dallo spessore e dalla densità di un singolo materiale:
Basis weight in g/m² = thickness in microns × density in g/cm³
Ad esempio, il polietilene da 100 micron con una densità di 0.92 g/cm³ ha una grammatura di circa 92 g/m². Per un laminato, è necessario calcolare lo spessore di ogni strato e aggiungere l'adesivo e i rivestimenti, oppure utilizzare il peso base misurato. La guida allo spessore dei film plastici fornisce un utile contesto per interpretare i valori di calibro e micron.
Il peso del rotolo deve escludere l'anima e l'imballaggio esterno. Verificare se la quantità in fattura è lorda o netta. L'umidità nelle strutture della carta e le normali tolleranze di spessore possono inoltre influenzare la massa effettiva e la resa.
Confezioni per metro quadro
Per una semplice ripetizione rettangolare, l'area di stampa assegnata a una confezione è:
Area per package = repeat length × lane pitch
Il passo tra le corsie comprende la larghezza della confezione più l'eventuale margine di sigillatura, taglio o rifilatura assegnato a quella corsia. Se il nastro contiene tre corsie uguali su una larghezza di 0.99 metri, il passo tra le corsie è di 0.33 metri. Con una ripetizione di 0.25 metri, ogni confezione occupa 0.0825 m² prima degli scarti. La resa teorica è di circa 12.12 confezioni per m².
Non sostituire le dimensioni finali della superficie con il passo. Le guarnizioni laterali, i rinforzi, la sovrapposizione delle guarnizioni alettate, le rifiniture e gli spazi vuoti sono materiale anche se non fanno parte del pannello frontale visibile. Le guarnizioni alettate e a sovrapposizione utilizzano geometrie di sovrapposizione diverse e il margine corretto deve essere determinato dalla macchina e dal progetto della guarnizione.
Efficienza delle corsie e utilizzo del web
L'utilizzo del web mostra quanta parte della larghezza acquistata contribuisce alle ripetizioni del pacchetto:
Web utilization = total lane pitch used for packages ÷ purchased web width
Se tre corsie da 300 millimetri e 30 millimetri di rifinitura combinata utilizzano un nastro da 930 millimetri, le corsie di confezionamento occupano il 96.8% della larghezza. Se un aumento di 15 millimetri della larghezza della busta costringe a ridurre il layout da tre corsie a due, la produzione per metro può diminuire di un terzo ancor prima di considerare la superficie del materiale per busta.
Richiedete al trasformatore un disegno della corsia anziché presumere che la larghezza massima della macchina da stampa sia efficiente. A volte una bobina dedicata più stretta riduce gli scarti; in altri casi una bobina standard è più economica perché è disponibile a magazzino e funziona bene. Prezzo e resa devono essere valutati congiuntamente.
Aggiungi i rifiuti di conversione e riempimento
Crea un diagramma a cascata degli scarti in modo che l'effetto di ogni fase rimanga visibile. Se la stampa fornisce il 98% di materiale buono, la laminazione e il taglio ne conservano il 99% e il riempimento converte il 96% in confezioni buone, la resa complessiva è:
Combined yield = 0.98 × 0.99 × 0.96 = 0.9314, or 93.14%
Sommando direttamente le percentuali di perdita si otterrebbe, in questo esempio, il 93%, un valore vicino ma matematicamente meno preciso. La moltiplicazione diventa importante quando sono coinvolte più fasi o perdite maggiori.
Le perdite tipiche includono l'impostazione della macchina da stampa, la regolazione del colore e del registro, la stampa rifiutata, i difetti di laminazione, la rimozione delle giunzioni, il taglio con taglierina, gli scarti di fine rotolo, l'infilatura del materiale di riempimento, gli errori di marcatura, la contaminazione del sigillo, gli scarti di codice e gli arresti della linea. Utilizzare i dati di prova o di produzione relativi al materiale e alla macchina specifici, anziché basarsi su un'unica ipotesi valida per tutta l'azienda.
Calcola il costo di imballaggio per unità di prodotto
Se il prezzo del rotolo è indicato come importo totale:
Film cost per good package = total roll cost ÷ saleable packages from the roll
Se il prezzo è calcolato in base alla zona:
Film cost per good package = price per m² × area per package ÷ combined yield
Se il prezzo è calcolato al peso:
Film cost per good package = price per kg × kg per package ÷ combined yield
Aggiungere lastre o cilindri di stampa, costi di allestimento, trasporto, dazi doganali, test di qualità e spese di trasformazione in base a come vengono quotati. Per un programma annuale, ammortizzare gli utensili riutilizzabili sul volume di utilizzo effettivo durante l'intero ciclo di vita. Per un design stagionale una tantum, attribuire l'intero costo degli utensili a quell'ordine.
Anche la pellicola in rotolo per imballaggi alimentari deve essere valutata in termini di protezione del prodotto e prestazioni della linea di produzione. Il costo più basso della pellicola per confezione teorica è irrilevante se difetti di saldatura, perdita di barriera, arricciamento o problemi di coefficiente di attrito riducono la resa produttiva.
Esempio lavorato
Si consideri un nastro utilizzabile di 0.96 metri, quattro corsie, un passo di ripetizione di 0.20 metri e una lunghezza utile del rotolo di 2,500 metri. La produzione teorica è:
(2,500 ÷ 0.20) × 4 = 50,000 packages
Se la resa combinata stampa-riempimento è del 94%, la produzione di confezioni di buona qualità è di 47,000 unità. Considerando un costo unitario del rotolo di 4,230 dollari, il costo diretto del film è di 0.09 dollari per confezione di buona qualità. Se l'ammortamento degli stampi riutilizzabili aggiunge 0.004 dollari, i test aggiungono 0.001 dollari e la perdita di qualità prevista aggiunge 0.002 dollari, il costo di confezionamento stimato diventa di 0.097 dollari per unità vendibile.
Ora confrontiamo una busta leggermente più larga che consente solo tre corsie. Anche se la lunghezza di ripetizione e la lunghezza del rotolo rimangono invariate, la produzione teorica scende a 37,500. A meno che anche la larghezza del rotolo o il prezzo non diminuiscano significativamente, il costo per confezione aumenta. Ecco perché l'ottimizzazione delle dimensioni dovrebbe avvenire prima dell'approvazione della grafica e degli stampi.
Lista di controllo per i calcoli
- Utilizzare la larghezza utile netta del nastro, la lunghezza del rotolo e il peso del film.
- Verificare la lunghezza di ripetizione, il passo della corsia, il numero di corsie, il taglio e la sovrapposizione della sigillatura con il riempitivo.
- Utilizzare il peso base misurato del laminato oppure un calcolo della massa strato per strato.
- Separare la resa teorica dalle perdite di stampa, conversione e riempimento.
- Moltiplica le rese di ciascuna fase per calcolare la produzione totale di beni.
- Dividere il costo totale di sbarco e di conversione per i pacchetti validi, non per le ripetizioni nominali.
- Modella come larghezza, ripetizione, corsie, spessore e scarti influenzano i costi.
- Convalidare il modello con una riconciliazione effettiva dei rotoli dopo la produzione.
La resa del film rappresenta un ponte tra ingegneria e finanza. Quando dimensioni, massa del materiale, layout del nastro e perdite di processo reali sono visibili, i marchi possono capire se i risparmi dovrebbero derivare da una riduzione dello spessore del film, da un migliore utilizzo delle corsie, da una riduzione degli sprechi, da impostazioni di linea ottimizzate o da una negoziazione commerciale, senza confondere un preventivo inferiore per il materiale con un costo inferiore per confezione.