Bij op maat gemaakte flexibele verpakkingen verloopt het proces zelden direct van goedkeuring van het ontwerp naar de uiteindelijke verpakking. De order doorloopt verschillende fasen, zoals specificatiebeoordeling, materiaalplanning, prepress, proefdrukken, matrijsontwikkeling, drukwerk, lamineren, uitharden, snijden, verpakking, kwaliteitscontrole, verpakking en transport. Elke fase kent zijn eigen input en onderlinge afhankelijkheden, waardoor een vertraging in een vroeg stadium van het project de gehele leverdatum kan verschuiven.
Een nuttige tijdlijn wordt opgesteld vanaf de datum waarop de verpakking beschikbaar moet zijn voor vulling – niet vanaf de officiële productlancering. Deze tijdlijn omvat ontvangstinspectie, proefproductie, onvoorziene omstandigheden en de tijd die nodig is voor het vullen en distribueren van de afgewerkte producten. De onderstaande stappen zijn typische planningsblokken en geen gegarandeerde tijdsduur; de werkelijke timing is afhankelijk van het materiaal, de drukmethode, het ordervolume, de fabriekscapaciteit, goedkeuringen, feestdagen, de transportroute en de productvereisten.
Fase 1: Eisen en offerte
Het project begint met een volledig gebruiksprofiel. Definieer het producttype, het vulgewicht of -volume, de wateractiviteit of barrière-eisen, de vultemperatuur, de verwerking, de houdbaarheid, de opslag, de distributie, het openen en hersluiten, de afzetmarkten, de bedrukking en het beoogde zakformaat. Vermeld ook de vulmethode en de beperkingen van de apparatuur.
Deel de uiteindelijke afmetingen of het productvolume, voorkeuren voor de structuur, dikte, ritssluiting, ventiel, tuit, scheurinkeping, ophanggat, venster, oppervlakteafwerking en de jaarlijkse prognose. Het artikel over informatie voor een verpakkingsleverancier laat zien hoe een complete briefing de verduidelijkingscycli verkort, zelfs buiten de koffiesector.
De leverancier beoordeelt vervolgens de haalbaarheid en stelt een offerte op. Er kan tijd verloren gaan wanneer verschillende bieders de aanvraag anders interpreteren, dus vergelijk de offertes aan de hand van één schriftelijke specificatie. Verduidelijk de minimale bestelhoeveelheid (MOQ), de benodigde gereedschappen, monsters, testdocumenten, tolerantie voor overproductie, Incoterms, betaling, verwachte productietijd en uitsluitingen. Gebruik de instructies van de leverancier over het aanpassen van de verpakking om structurele vragen op te lossen voordat het definitieve ontwerp wordt gemaakt.
Fase 2: Structuur, omvang en commerciële goedkeuring
Kies de materiaalstructuur op basis van productcompatibiliteit, barrièrewerking, afdichting, perforatieweerstand, stijfheid, uiterlijk, wettelijke status en vulomstandigheden. Verzamel technische gegevens en conformiteitsdocumentatie. Nieuwe structuren vereisen mogelijk compatibiliteits-, migratie-, afdichtings-, barrière- of houdbaarheidstesten vóór commerciële introductie.
Bevestig de afmetingen met een blanco prototype. Vul het prototype met het daadwerkelijke product, test de vrije ruimte boven en onder, en controleer de dozen, schappen, vulapparatuur en de afhandeling door de consument. Een wijziging van de afmetingen na goedkeuring van het ontwerp kan de stanslijn, de drukmatrijzen en de verwerkingsinstellingen ongeldig maken.
Plaats pas een inkooporder wanneer de specificaties en commerciële aannames overeenkomen. De order moet het materiaal, de afmetingen, de bedrukking, de kenmerken, de hoeveelheid, de tolerantie, de kwaliteitseisen, de levertijd en het goedgekeurde bewijsmateriaal specificeren. Als er nog cruciale punten openstaan, vermeld deze dan als formele aandachtspunten in plaats van informele verwachtingen.
Fase 3: Ontwikkeling van stansvormen en artwork
De converter levert een productiemal voor de exacte verpakking en apparatuur. Ontwerpers plaatsen het artwork binnen de afloopmarges, veilige zones, sluitingen, vouwen, zijvouwen, ritsen, ventielen, tuiten, inkepingen en codeermarges. Ook de rol vereist baanbreedte, herhaling, baanindeling, oogmarkering en afwikkelrichting.
Het ontwikkelen van artwork duurt vaak langer dan verwacht, omdat de tekst goedkeuring moet krijgen van marketing, regelgeving, juridische afdeling, barcode-experts, retailers en lokalisatie-instanties. Neem deze interne goedkeuringen mee in het plan. Leg SKU-namen, ingrediënten, claims, voedingswaarden, netto-inhoud, adressen, symbolen en barcodes vast voordat het drukklare bestand wordt vrijgegeven.
Het prepressteam van de drukkerij controleert de afmetingen, lettertypen, gekoppelde afbeeldingen, resolutie, kleuren, witinkt, vernis, overdrukken, trapping en kleurscheidingen. Correcties worden teruggestuurd naar de ontwerper voor een volgende controleronde. Wijs één persoon aan om de opmerkingen te bundelen en de bestandsversies te beheren; gefragmenteerde feedback is een veelvoorkomende oorzaak van verloren werktijd.
Fase 4: Proefdrukken en monsters
Een PDF-proefdruk is doorgaans de snelste manier om goedkeuring te verkrijgen en bevestigt de tekst, lay-out, oriëntatie, stanslijnpassing en kleurscheidingen. Het geeft echter geen indicatie van de fysieke kleur of het uiterlijk van het materiaal. Gedrukte prototypes kunnen de schaal, de vorm van de verpakking, de plaatsing van het venster en het algemene uiterlijk laten zien, maar hiervoor kan gebruik worden gemaakt van digitale printtechnieken of vervangende materialen.
Als er een hoog risico is met betrekking tot kleur, afwerking of constructie, vraag dan een proefdruk of testmonster aan dat representatief is voor de productie. Dit brengt extra tijd en kosten met zich mee, omdat er gereedschap, inktvoorbereiding, materiaal en drukcapaciteit bij betrokken zijn. Definieer wat het monster moet aantonen en of de productie mag doorgaan voordat goedkeuring wordt verleend.
Fase 5: Gereedschap en materiaalaanschaf
Na goedkeuring van het ontwerp bereidt de leverancier de digitale gegevens, flexografische platen, diepdrukcilinders, snijmallen of andere benodigde gereedschappen voor. Digitaal printen kan traditionele kleurendrukmatrijzen overbodig maken, maar afwerkingsmatrijzen en de voorbereiding voor het maken van zakjes kunnen nog steeds van toepassing zijn. Het is raadzaam om het ontwerp vast te leggen voordat deze investering wordt gedaan, omdat zelfs een kleine wijziging in het ontwerp of de afmetingen vervanging noodzakelijk kan maken.
Tegelijkertijd reserveert of bestelt de converter film, papier, folie, lijm, inkt, ritsen, ventielen en tuiten. Voorraadmaterialen kunnen de levertijd verkorten. Maatwerkconstructies, speciale componenten, gecertificeerde inhoud, ongebruikelijke diktes of fabrieksmatig geproduceerde film kunnen de langste levertijd met zich meebrengen.
Vraag of de materiaalinkoop begint vóór de aanbetaling, na technische goedkeuring of pas na goedkeuring van het ontwerp. Vroegtijdig beginnen kan tijd besparen, maar brengt aansprakelijkheid met zich mee als de specificaties wijzigen. Leg vast wie de eigenaar is van de bestelde materialen vóór de definitieve vrijgave.
Fase 6: Afdrukken
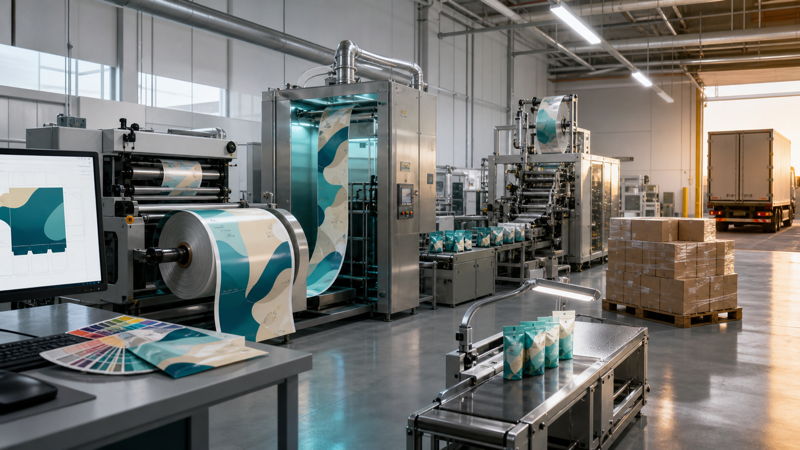
Het drukproces wordt ingepland nadat de gereedschappen, het materiaal, de inkt en het artwork gereed zijn. De daadwerkelijke druk kan sneller verlopen dan de wachtrij ervoor. Capaciteitsbeperkingen, de kleurvolgorde, het groeperen van vergelijkbare opdrachten, onderhoud en de vraag tijdens piekseizoenen beïnvloeden de startdatum.
Tijdens de voorbereiding passen operators de registratie, inkt, viscositeit, droogtijd, witdekking en kleur aan. Goedgekeurde standaarden vormen de leidraad voor de druk. Kwaliteitscontroles kunnen bestaan uit kleurmeting, visuele defecten, registratie, herhalingslengte, barcodekwaliteit en bewaarde monsters. Als het merk een eerste goedkeuring vereist, moet worden vastgelegd hoe snel die beslissing wordt genomen en of de drukpers kan wachten.
De geselecteerde verpakkingsproducten kunnen verschillende druk- en verwerkingsprocessen doorlopen. Aan een voorgevormde staande zak, rolfolie, platte bodemzak en schenkzak mogen niet dezelfde standaardtijdlijn worden toegewezen.
Fase 7: Lamineren en uitharden
Veel hoogwaardige verpakkingen combineren bedrukte folie met barrière- en afdichtingslagen door middel van lijmlaminering. Na het lamineren heeft de lijm tijd en een geschikte temperatuur nodig om uit te harden. De folie kan er afgewerkt uitzien, maar te vroeg verwerken of vullen kan leiden tot geurhinder, een slechte hechtsterkte, tunnelvorming, delaminatie of problemen met de chemische bestendigheid.
De uithardingstijd is afhankelijk van de chemische samenstelling en structuur van de lijm, het productgebruik en de procesomstandigheden. Sterilisatie, agressieve producten of strenge regelgeving kunnen speciale systemen en validatie vereisen. Beschouw uitharding als een echte productiefase, niet als een lege planning die automatisch kan worden geschrapt wanneer een project vertraging oploopt.
Kwaliteitscontroles na uitharding kunnen onder andere de hechtsterkte, restanten van oplosmiddelen, uiterlijk en structuurverificatie omvatten. Een onvoldoende resultaat kan nader onderzoek of aanvullende conditionering vereisen voordat het materiaal wordt gesneden en de zakjes worden gemaakt.
Fase 8: Insnijden, zakjes maken en accessoires
Gelamineerde moederrollen worden op de gewenste breedte gesneden. Het rolmateriaal kan vervolgens worden geïnspecteerd, aan elkaar gelast en verpakt voor vulling. Voorgevormde zakjes doorlopen vervolgens de volgende stappen: vouwen, zijvouwen, rits of ventiel aanbrengen, sealen, snijden, hoeken afronden en tellen.
In deze fase vertalen kleine opstartproblemen zich in defecten aan de uiteindelijke verpakking. Daarom controleren verpakkers de afmetingen, de breedte van de sluiting, de positie van de ritssluiting, de inkeping, het ventiel, het uiterlijk, het aantal stuks en de functionele prestaties. Zakjes met een schenktuit of een speciale vorm vereisen mogelijk extra inbreng-, sluit-, lektest- en bevestigingswerkzaamheden.
De volgorde van de productie is belangrijk. Een bedrukte rol kan wachten op een beschikbare zakverpakkingsmachine, en verschillende SKU's vereisen mogelijk aparte instellingen en verpakking. Vraag of de opgegeven levertijd het complete eindproduct omvat of alleen het drukwerk.
Fase 9: Eindcontrole en vrijgave
De eindinspectie moet plaatsvinden volgens het overeengekomen bemonsteringsplan en de specificaties. Typische controles omvatten identificatie, hoeveelheid, afmetingen, filmconstructie, bedrukking, kleur, geur, afdichtingen, werking van ritsen of accessoires, lekkage, valtest, rolwikkeling, aantal lasnaden en staat van de verpakking. De vereiste certificaten en rapporten moeten vóór verzending worden verzameld.
Plan voldoende tijd in voor corrigerende maatregelen. Als de inspectie plaatsvindt op de geplande verzenddatum, leidt elke afwijking automatisch tot een logistieke vertraging. Bouw een buffer in tussen de uiteindelijke productie en het geplande transport.
Het merk kan na ontvangst ook een binnenkomende inspectie en een vulproef uitvoeren. Plan de volledige productierun niet in op het moment dat de vrachtwagen arriveert. Plaats eerst de producten in quarantaine, neem monsters, keur ze goed en maak de verpakking gereed.
Fase 10: Vracht en levering
De transporttijd is afhankelijk van de herkomst, de Incoterm, het type transport (lucht of zee), consolidatie, douaneformaliteiten, havenomstandigheden en de uiteindelijke levering. Zeevracht omvat boeking, exportafhandeling, vaarschema's, overslag, importafhandeling en transport naar de bestemming – niet alleen de dagen op zee.
Houd rekening met nationale feestdagen en seizoensgebonden drukte in zowel de herkomst- als de bestemmingsmarkt. Volg de zending ten opzichte van de vereiste leverdatum en zorg voor voldoende verpakkingsmateriaal op voorraad om normale schommelingen op te vangen. Neem tijdig contact op met BN PACK of de geselecteerde leverancier als een deadline wijzigt; de mogelijkheden voor spoedlevering worden beperkter na de productie en de scheepsboeking.
Bouw de tijdlijn achterstevoren op.
- Vereiste verpakking op de vullocatie, inclusief buffer voor inkomende inspectie.
- Vracht, douane, uiteindelijke levering en onvoorziene kosten.
- Eindkwaliteitscontrole en documentvoorbereiding.
- Het maken van zakjes of het afwerken van rollen, het snijden ervan en het aanbrengen van accessoires.
- Uitharding van de laminering en tests na de uitharding.
- Printwachtrij, instelling, productie en beslissing over de eerste afdruk.
- Productie van gereedschap en inkoop van materialen.
- Fysieke monsterlevering en goedkeuring, indien vereist.
- Correcties in de voorbereidingsfase en goedkeuring van de digitale proefdruk.
- Ontwerp, wettelijke tekst, barcode en interne beoordeling.
- Structuurselectie, proeven, offerte en commerciële goedkeuring.
Wijs aan elke fase een verantwoordelijke, een geplande einddatum, een afhankelijkheid en een goedkeuringslimiet toe. Controleer het kritieke pad wekelijks en registreer wijzigingen. Het snelste verpakkingsproject is niet het project met de meest optimistische fabrieksschatting; het is het project dat volledige informatie levert, beslissingen in de juiste volgorde vastlegt en bewust tijd reserveert voor validatie en logistiek.