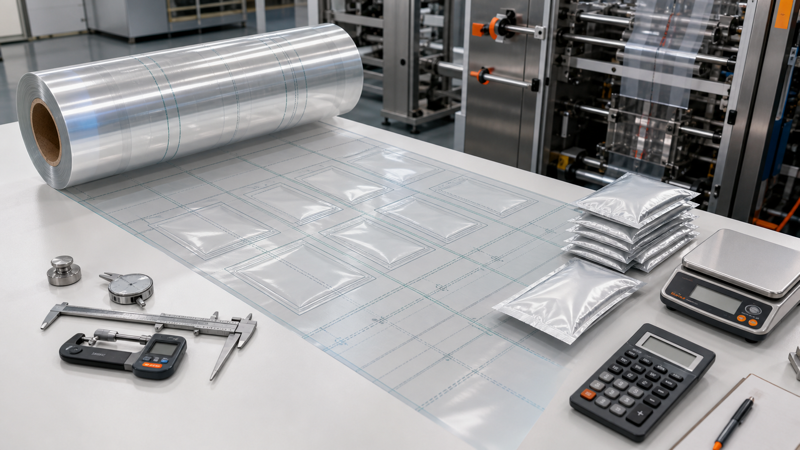
Wyceny na rolki są często wyrażane za kilogram, metr kwadratowy lub rolkę, podczas gdy działy finansowe potrzebują kosztu gotowego opakowania. Przeliczenie jednej miary na drugą wymaga czegoś więcej niż tylko podzielenia długości rolki przez wysokość worka. Szerokość wstęgi, długość powtórzenia, pasy, gęstość folii, grubość, układ zgrzewu, pasowanie, łączenia, odpady początkowe i wydajność napełniania – wszystkie te czynniki wpływają na sprzedaż.
Przejrzysty model wydajności pomaga markom porównywać folie, rozmiary torebek, dostawców i układy maszyn na tej samej podstawie. Wyjaśnia również, dlaczego niewielka zmiana szerokości lub powtórzenia może powodować dużą różnicę w kosztach, gdy zmienia się liczba torów lub marnotrawstwo materiału.
Zdefiniuj wymagane dane wejściowe
Zbierz szerokość wstęgi, długość powtórzenia, liczbę opakowań na wstędze, grubość folii, gęstość laminatu lub gramaturę, długość rolki lub wagę netto rolki, ograniczenia gilzy i średnicy zewnętrznej, powtórzenie nadruku, rodzaj zgrzewu, wykończenie krawędzi i przewidywane odpady. Używaj spójnych jednostek w obliczeniach.
Specyfikacja opakowania folii w rolkach powinna również określać kierunek odwijania, znacznik oczka, zgrzew płetwiasty lub zakładkowy, szerokość zgrzewu, kształt fałdy oraz układ pasów. Teoretyczny układ dostawcy musi być zgodny z rzeczywistą maszyną napełniającą. W przeciwnym razie atrakcyjne obliczenia wydajności mogą wskazywać na folię, która nie nadaje się do dalszej obróbki.
W przypadku laminatów wielowarstwowych nie należy stosować gęstości jednego polimeru dla całej struktury. Należy obliczyć masę każdej warstwy lub użyć zweryfikowanej przez przetwórcę całkowitej gramatury w gramach na metr kwadratowy. Wpływ na to mają klej, tusz, powłoki, folia, papier i warstwy wiążące.
Metoda 1: Wydajność z długości rolki
Jeśli znana jest użyteczna długość netto rolki, teoretyczną liczbę opakowań na rolkę można obliczyć na podstawie powtórzeń kierunku maszynowego i pasów:
Theoretical packages = (usable roll length ÷ repeat length) × number of lanes
Użyj tych samych jednostek dla długości i powtórzenia. Rolka o długości 3,000 metrów i powtórzeniu 250 milimetrów zawiera 12 000 powtórzeń. Jeśli wstęga produkuje trzy pasy, teoretyczna wydajność wynosi 36 000 pakietów.
To obliczenie zakłada, że każde powtórzenie staje się dobrym opakowaniem. Rzeczywiste rolki obejmują materiał początkowy, korektę pasowania, łączenia, wady, materiał na końcu rolki, próbkowanie i straty wypełnienia. Jeśli oczekiwany całkowity odpad wynosi 5%:
Saleable packages = theoretical packages × (1 − waste rate)
Przykład dałby 34 200 opakowań nadających się do sprzedaży. Śledź drukowanie, cięcie i napełnianie odpadów oddzielnie, jeśli to możliwe, ponieważ każdy z nich ma inną przyczynę i właściciela ulepszenia.
Metoda 2: Wydajność z wagi rolki
Jeżeli folia sprzedawana jest na wagę, najpierw należy obliczyć powierzchnię na podstawie gramatury:
Film area in m² = net film weight in kg × 1,000 ÷ basis weight in g/m²
Jeśli laminat waży 120 g/m², a rolka netto zawiera 500 kg folii, jego teoretyczna powierzchnia wynosi 4,166.7 m². Podziel powierzchnię przez szerokość wstęgi w metrach, aby oszacować długość. Przy szerokości użytkowej 1.0 metra wynik wynosi około 4,166.7 metrów bieżących.
Gramaturę można oszacować na podstawie grubości i gęstości pojedynczego materiału:
Basis weight in g/m² = thickness in microns × density in g/cm³
Na przykład polietylen o grubości 100 mikronów i gęstości 0.92 g/cm³ ma gramaturę około 92 g/m². W przypadku laminatu należy obliczyć grubość każdej warstwy i dodać klej i powłoki lub użyć zmierzonej gramatury. Przewodnik po grubościach folii z tworzyw sztucznych zawiera przydatny kontekst do interpretacji wartości grubości i mikronów.
Waga rolki musi być podana bez rdzenia i opakowania zewnętrznego. Należy sprawdzić, czy ilość na fakturze jest wartością brutto czy netto. Wilgoć w strukturze papieru i normalna tolerancja grubości mogą również wpływać na rzeczywistą masę i wydajność.
Pakiety na metr kwadratowy
W przypadku prostego powtórzenia prostokątnego, powierzchnia zadruku przypisana do jednego opakowania wynosi:
Area per package = repeat length × lane pitch
Odstęp między pasami obejmuje szerokość opakowania plus wszelkie zgrzewy, nacięcia lub naddatki na przycięcie przypisane do danego pasa. Jeśli wstęga składa się z trzech równych pasów o długości 0.99 metra, odstęp między pasami wynosi 0.33 metra. Przy powtórzeniu 0.25 metra, każde opakowanie zużywa 0.0825 m² przed odpadami. Teoretyczna wydajność wynosi około 12.12 opakowania na m².
Nie należy zastępować wymiarów gotowej powierzchni podziałką. Uszczelnienia boczne, kliny, zakładki na uszczelnienia płetwowe, wykończenia i szczeliny są materiałowe, nawet jeśli nie są częścią widocznego panelu przedniego. Woreczki z uszczelnieniami płetwowymi i zakładkowymi mają różną geometrię zakładki, a właściwy naddatek musi pochodzić z maszyny i konstrukcji uszczelnienia.
Efektywność pasa ruchu i wykorzystanie sieci
Wykorzystanie sieci pokazuje, jaka część zakupionej szerokości przyczynia się do powtórzeń pakietów:
Web utilization = total lane pitch used for packages ÷ purchased web width
Jeśli trzy pasy o szerokości 300 mm i 30 mm łącznego wykończenia wykorzystują wstęgę o szerokości 930 mm, pasy opakowania zajmują 96.8% szerokości. Jeśli zwiększenie szerokości torebki o 15 mm wymusza układ z trzech pasów do dwóch, wydajność na metr może spaść o jedną trzecią, nawet zanim uwzględni się powierzchnię materiału na torebkę.
Zamiast zakładać, że maksymalna szerokość prasy jest wystarczająca, poproś przetwórcę o rysunek toru. Czasami węższa, dedykowana wstęga zmniejsza straty; w innych przypadkach standardowa wstęga jest tańsza, ponieważ jest magazynowana i dobrze się sprawdza. Należy brać pod uwagę cenę i wydajność.
Dodaj przetwarzanie i napełnianie odpadów
Stwórz wodospad odpadów, aby efekt każdego etapu był widoczny. Jeśli druk zapewnia 98% dobrego materiału, laminowanie i cięcie zachowują 99%, a napełnianie pozwala na konwersję 96% na dobre opakowania, łączna wydajność wynosi:
Combined yield = 0.98 × 0.99 × 0.96 = 0.9314, or 93.14%
Bezpośrednie dodanie procentów strat dałoby w tym przykładzie 93 procent, co jest wartością zbliżoną, ale matematycznie mniej dokładną. Mnożenie staje się istotne, gdy w grę wchodzi więcej etapów lub większe straty.
Typowe straty obejmują konfigurację maszyny drukarskiej, regulację kolorów i pasowania, odrzucone wydruki, wady laminowania, usuwanie łączeń, przycinanie krawędzi tnących, odpady na końcach rolek, nawlekanie wypełniacza, błędy znaczników oczkowych, zanieczyszczenie uszczelnień, odrzuty kodów i zatrzymania linii. Należy korzystać z danych próbnych lub produkcyjnych dotyczących konkretnego materiału i maszyny, a nie z jednego założenia dotyczącego całej firmy.
Oblicz koszt opakowania na jednostkę towaru
Jeżeli cena rolki jest podana jako kwota całkowita:
Film cost per good package = total roll cost ÷ saleable packages from the roll
Jeśli cena jest ustalana według obszaru:
Film cost per good package = price per m² × area per package ÷ combined yield
Jeśli cena jest ustalana według wagi:
Film cost per good package = price per kg × kg per package ÷ combined yield
Dodaj płyty drukarskie lub cylindry, koszty przygotowania, transportu, cła, kontroli jakości i opłaty za konwersję zgodnie z wyceną. W przypadku programu rocznego amortyzuj narzędzia wielokrotnego użytku w całym realnym okresie eksploatacji. W przypadku jednorazowego projektu sezonowego, dolicz pełny koszt narzędzi do tego zamówienia.
Folia do pakowania żywności w rolkach musi być również oceniana pod kątem ochrony produktu i wydajności linii produkcyjnej. Najniższy teoretyczny koszt folii na opakowanie nie ma znaczenia, jeśli wady zgrzewu, utrata bariery, zwijanie się lub problemy ze współczynnikiem tarcia obniżają jakość produkcji.
Przykład pracy
Załóżmy, że mamy wstęgę o szerokości użytkowej 0.96 metra, cztery pasy, powtarzalność 0.20 metra i długość rolki użytkowej 2,500 metrów. Teoretyczny wynik wynosi:
(2,500 ÷ 0.20) × 4 = 50,000 packages
Jeśli łączna wydajność od druku do napełnienia wynosi 94%, produkcja dobrych opakowań wynosi 47 000. Przy koszcie dostawy rolki wynoszącym 4,230 USD, koszt folii bezpośredniej wynosi 0.09 USD za dobre opakowanie. Jeśli amortyzacja narzędzi wielokrotnego użytku zwiększa się o 0.004 USD, testowanie zwiększa o 0.001 USD, a oczekiwana strata jakości zwiększa się o 0.002 USD, modelowany koszt pakowania wynosi 0.097 USD za jednostkę nadającą się do sprzedaży.
Porównajmy teraz nieco szerszą torebkę, która pozwala na użycie tylko trzech pasów. Nawet jeśli długość powtórzenia i długość rolki pozostaną niezmienione, teoretyczna wydajność spadnie do 37 500. O ile szerokość rolki lub cena nie zmniejszą się znacząco, koszt jednostkowy opakowania wzrośnie. Dlatego optymalizacja rozmiaru powinna zostać przeprowadzona przed zatwierdzeniem projektu graficznego i narzędzi.
Lista kontrolna obliczeń
- Użyj użytecznej szerokości wstęgi netto, długości rolki i gramatury folii.
- Sprawdź długość powtórzenia, odstęp między pasami, liczbę pasów, przytnij i uszczelnij nakładanie się z wypełniaczem.
- Użyj zmierzonej gramatury laminatu lub obliczenia masy poszczególnych warstw.
- Oddziel wydajność teoretyczną od strat związanych z drukowaniem, przetwarzaniem i napełnianiem.
- Pomnóż wydajność etapu, aby obliczyć łączną produkcję dóbr.
- Podziel całkowity koszt lądowania i konwersji przez liczbę dobrych pakietów, a nie nominalnych powtórzeń.
- Zmodeluj koszty zmiany szerokości, powtórzeń, pasów ruchu, grubości i ilości odpadów.
- Po zakończeniu produkcji zweryfikuj model przy użyciu rzeczywistego uzgodnienia rolek.
Wydajność folii to pomost między inżynierią a finansami. Znając wymiary, masę materiału, układ wstęgi i rzeczywiste straty w procesie, marki mogą określić, czy oszczędności powinny wynikać ze zmniejszenia grubości, lepszego wykorzystania torów, mniejszej ilości odpadów, ulepszonych ustawień linii, czy negocjacji handlowych – bez mylenia niższej wyceny materiału z niższym kosztem jednostkowym opakowania.