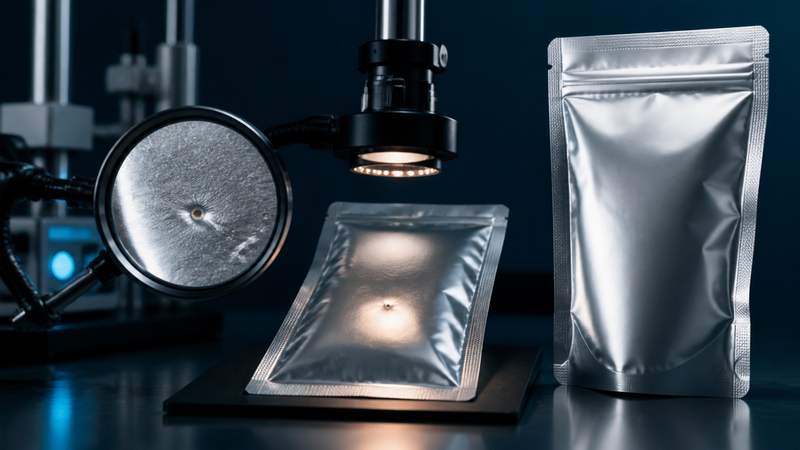
Folia aluminiowa zapewnia doskonałą ochronę przed tlenem, wilgocią, światłem i utratą aromatu, dlatego jest stosowana w wymagających opakowaniach żywności, suplementów diety, leków i produktów przemysłowych. Folia to jednak cienka warstwa metalu. Pod wpływem zginania, składania, rozciągania, przebijania lub ścierania poza dopuszczalną granicę, mogą powstawać mikroskopijne otwory. Jeden otwór może być prawie niewidoczny, ale może podważyć barierę, która uzasadniała wybór folii.
Rozwiązaniem nie jest po prostu określenie najgrubszej dostępnej folii. Niezawodna torebka równoważy grubość folii, folie pomocnicze, klej, uszczelniacz, geometrię torebki, kształt produktu, warunki przetwarzania i zagrożenia związane z dystrybucją. Niniejszy przewodnik wyjaśnia główne mechanizmy powstawania dziurek i oferuje właścicielom marek praktyczny plan zapobiegania i walidacji.
Dlaczego dziurki są ważne
Otwór szpilkowy nie zawsze powoduje natychmiastowy wyciek cieczy. W przypadku produktów suchych, pierwszą konsekwencją może być powolny wnikanie tlenu lub wilgoci, co prowadzi do jełczenia, utraty chrupkości, przebarwień, degradacji witamin, zbrylania się lub utraty aromatu. W opakowaniach próżniowych powietrze może stopniowo przedostawać się do wnętrza, niszcząc efekt próżni. W przypadku cieczy, drobnych proszków lub produktów zawierających olej, wada może prowadzić do przebarwień i wycieku.
Folię należy rozumieć jako jeden z elementów laminatu. Typowa struktura materiału worka Mylar często łączy w sobie poliestrową warstwę zewnętrzną, folię lub metalizowaną barierę oraz polietylenowy uszczelniacz. Zewnętrzna warstwa chroni nadruk i zapewnia odporność na przebicie; uszczelniacz chroni barierę od strony produktu i umożliwia uszczelnienie. Klej łączy warstwy, dzięki czemu naprężenia rozkładają się równomiernie. Słabe podparcie lub słabe wiązanie może powodować koncentrację naprężeń w folii.
Typowe źródła uszkodzeń w postaci dziurek
Główną przyczyną są pęknięcia zginane. Wielokrotne zginanie podczas produkcji torebek, otwierania fałd, próżniowego usuwania powietrza, pakowania w kartony i transportu może powodować zmęczenie metalu. Ostre zagięcia są szczególnie ryzykowne, ponieważ lokalizują naprężenia wzdłuż wąskiej linii. Struktura, która dobrze sprawdza się jako płaski arkusz, może zachowywać się inaczej po złożeniu w torebkę z fałdami.
Kolejnym mechanizmem jest przebicie produktu. Suszone kości, brzegi makaronu, orzechy, mrożone kawałki, elementy metalowe i proszki krystaliczne mogą naciskać na ścianki. Pod wpływem próżni lub obciążenia, opakowanie ściśle przylega do produktu, zwiększając nacisk. Dlatego wysokobarierowe worki próżniowe do żywności wymagają czasami mocniejszej konstrukcji z nylonu lub dodatkowej grubości, nawet jeśli sama folia zapewnia doskonałą barierę.
Konwersja i przenoszenie mogą spowodować uszkodzenia przed napełnieniem. Pomarszczone wstęgi, nadmierne naprężenie, niewspółosiowe rolki, zanieczyszczenia na powierzchniach styku, agresywne nacinanie, zużyte ramiona formujące, szorstkie płyty prowadzące i nadmierne ciepło mogą zarysować lub rozciągnąć laminat. Upuszczenie rolek na krawędziach lub przechowywanie ich w sposób powodujący ich teleskopowanie może również powodować powstawanie twardych zagnieceń.
Konstrukcja gotowego opakowania również ma na to wpływ. Ciasny promień naroża, niewystarczająca przestrzeń nad powierzchnią opakowania, wąskie zgrzewy, przepełniony klin lub zamek błyskawiczny umieszczony zbyt blisko zagięcia mogą spowodować nienaturalne ułożenie laminatu. Podczas dystrybucji wibracje wielokrotnie ocierają sąsiednie torebki lub torebkę o tekturę falistą. Niskie temperatury mogą zmniejszyć elastyczność polimerów, a duża wysokość może zwiększyć przestrzeń nad powierzchnią opakowania oraz naprężyć szwy i zagięcia.
Wybierz strukturę wokół zagrożenia
Zacznij od wymaganego okresu przydatności do spożycia i bariery ochronnej, a następnie zmapuj zagrożenia fizyczne. Gładkie proszki i kawa mogą pozwolić na lżejszą konstrukcję niż żywność z kością lub ostre suszone składniki. Jeśli dominują przebicia i zginanie, zwiększenie wytrzymałości folii nośnych może być skuteczniejsze niż dodanie samej folii. Poliester zapewnia stabilność wymiarową i drukowność; nylon jest często stosowany w celu zapewnienia odporności na przebicia; polietylen zapewnia szczelność i wytrzymałość. Każda warstwa musi być kompatybilna z produktem i procesem.
Grubość folii ma znaczenie, ale nie jest to jedyna gwarancja. Grubsza folia zazwyczaj lepiej znosi pękanie pod wpływem zginania, jednak nadal może ulec uszkodzeniu w przypadku silnego zagięcia lub ostrego punktu produktu. Folia metalizowana może oferować lepszą wytrzymałość na zginanie i niższy koszt, ale zazwyczaj nie dorównuje absolutnej barierowości nieuszkodzonej folii. Przezroczyste powłoki o wysokiej barierowości mogą być odpowiednie, gdy ważna jest detekcja metalu, użycie mikrofal lub widoczność produktu. Należy ocenić alternatywy w oparciu o zmierzoną barierowość po zginaniu — a nie tylko dane dostawcy dotyczące nieskazitelnej płaskiej folii.
Format torebki zmienia rozkład naprężeń. Płaskie torebki z folii aluminiowej minimalizują skomplikowane zagięcia, natomiast torebki stojące z folii aluminiowej dodają geometrii dolnej zakładki i poprawiają widoczność na półce. Format stojący może być właściwym wyborem komercyjnym, ale zakładka i dolne rogi powinny być zaprojektowane i przetestowane pod kątem oczekiwanej wagi wypełnienia. Najlepsza specyfikacja to taka, która przetrwa rzeczywisty system pakowania.
Kontrola konwersji, napełniania i dystrybucji
W konwerterze należy dbać o czystość i prawidłowe naprężenie wstęg. Sprawdzać rolki, osprzęt formujący i elementy tnące pod kątem zadziorów i zanieczyszczeń. Unikać nadmiernej twardości nawijania i chronić krawędzie rolek. Upewnić się, że laminowanie jest w pełni utwardzone, aby warstwy rozkładały obciążenia mechaniczne. Podczas produkcji saszetek należy zoptymalizować formowanie fałd i ustawienia zgrzewu, aby uniknąć zgnieceń lub odkształceń termicznych w pobliżu zgrzewów.
Podczas napełniania należy usunąć ostre ciała obce, kontrolować poziom napełnienia i zapobiegać przedostawaniu się produktu do zgrzewów. W przypadku stosowania próżni należy wybrać poziom ewakuacji, który chroni produkt, nie dociskając każdej krawędzi do folii. W przypadku poważnego ryzyka przebicia należy rozważyć zastosowanie tacki, gładkiego opakowania wewnętrznego, kontroli orientacji produktu lub zaokrąglonej geometrii produktu. Gotowe torebki należy pakować w sposób uniemożliwiający ich wielokrotne przesuwanie się po szorstkich, falistych powierzchniach.
Walidacja dystrybucji powinna odzwierciedlać wiarygodne zagrożenia. Należy przechowywać próbki w oczekiwanych temperaturach, przeprowadzać testy upadku i wibracji w gotowym opakowaniu transportowym oraz, w stosownych przypadkach, uwzględnić narażenie na wysokość lub ciśnienie. Przetestuj zarówno pojedyncze opakowania, jak i całe opakowania, ponieważ kompresja i ścieranie między saszetkami występują tylko w konfiguracji spakowanej.
Jak wykryć dziurki
Żaden pojedynczy test nie obejmuje wszystkich opakowań. Kontrola wizualna w świetle przechodzącym może ujawnić większe defekty folii przed napełnieniem. Penetracja barwnika może pomóc w lokalizacji kanałów lub otworów, ale może być destrukcyjna i wymagać zastosowania odpowiedniej techniki. Badanie pęcherzyków w komorze próżniowej jest przydatne w przypadku dużych nieszczelności w szczelnie zamkniętych opakowaniach. Metody przewodnictwa elektrycznego lub wysokonapięciowe mogą być odpowiednie dla niektórych produktów i struktur nieprzewodzących. Metody helowe lub z gazem znacznikowym zapewniają wysoką czułość w specjalistycznych zastosowaniach.
Pomiar bariery może ujawnić uszkodzenia zbyt małe, aby można je było rutynowo zbadać. Porównaj transmisję tlenu i wilgoci przed i po kondycjonowaniu zginanym, konwersji worków i testach dystrybucji. W przypadku produktów płynnych, testowanie ciśnieniowe lub ściskające może ujawnić nieszczelności, ale należy unikać dowolnych obciążeń, które nie odzwierciedlają rzeczywistego systemu. Przed rozpoczęciem produkcji należy uzgodnić pobieranie próbek, kondycjonowanie, metodę i kryteria akceptacji. Deklaracja braku defektów ma sens tylko wtedy, gdy zdefiniowano granicę wykrywalności i plan kontroli.
Zamiast rejestrować tylko pozytywne lub negatywne wyniki, śledź trendy. Rosnący wskaźnik wycieków w zależności od położenia rolki, toru pakowania, konfiguracji narzędzia formującego lub opakowania transportowego może pomóc zidentyfikować mechanizm przed zgłoszeniem reklamacji przez klienta. Zachowaj przetestowane próbki i zdjęcia oraz porównaj je z genealogią rolki i ustawieniami maszyny. W przypadku wykrycia wady, zabezpiecz obszar, w którym wystąpiła usterka, i potwierdź lokalizację usterki przed zmianą materiałów. W przeciwnym razie zespół może zwiększyć koszty, cięższą konstrukcją, a jednocześnie pozostawić nienaruszony uszkodzony wałek, ostrą krawędź formującą, wadliwy wzór pakowania lub niekontrolowane ustawienie podciśnienia.
Lista kontrolna działań zapobiegawczych
- Opisz ostrość produktu, wagę napełnienia, poziom próżni, temperaturę przetwarzania i drogę dystrybucji.
- Wybierz kompletny laminat zapewniający barierę oraz odporność na przebicie i zginanie.
- Unikaj niepotrzebnych, twardych zagięć i ciasnych narożników w konstrukcji torebki.
- Chroń rolki przed uszkodzeniem krawędzi, zanieczyszczeniami, nadmiernym napięciem i twardym nawijaniem.
- Kontroluj orientację produktu, poziom napełnienia, czystość uszczelnienia i intensywność podciśnienia.
- Sprawdź gotowe pakiety po wygięciu, upuszczeniu, wibracjach, ściśnięciu i klimatyzowaniu.
- Zastosuj metodę wykrywania nieszczelności z udokumentowanym limitem wykrywalności i planem pobierania próbek opartym na partii.
Wniosek
Najlepszym sposobem na zapobieganie powstawaniu dziurek w folii jest traktowanie jej jako systemu mechanicznego. Doskonała bariera z płaskiej folii to dopiero początek. Laminat musi przetrwać składanie, napełnianie, zgrzewanie, kontakt z produktem, pakowanie w kartony i dystrybucję bez koncentracji naprężeń w warstwie metalowej. Dopasuj strukturę i format do zagrożenia, kontroluj każdą powierzchnię stykającą się z wstęgą i testuj gotowe opakowania po realistycznym kondycjonowaniu. W ten sposób wyjątkowa bariera folii staje się niezawodną ochroną przez cały okres przydatności do spożycia.